г. Обнинск, Киевское ш., зд. 94 - производство
г. Москва, ул. Профсоюзная 76, офис 405 - офис продаж
info@itecokran.ru — отдел продаж
zakupki@itecokran.ru — отдел закупок
Ru / En
+7 (495) 374-73-07 пн-пт с 9:00 до 18:00
Заказать звонок

Производство грузоподъемных кранов на заводе «Итеко Кран» в Обнинске

Завод «Итеко Кран» имеет полный цикл производства мостовых и козловых кранов в Калужской области. В процессе работы используется современное оборудование и технологии, которые позволяют изготавливать краны, которые будут исправно служить долгие годы. Все крановое оборудование изготавливаемое на производстве соответствует требованиям ГОСТ и имеет гарантию качества.

Презентация завода

Предприятие полного производственного цикла кранового оборудования
Завод расположен в 83 км от Москвы, сама территория завода составляет более 3,5 Га
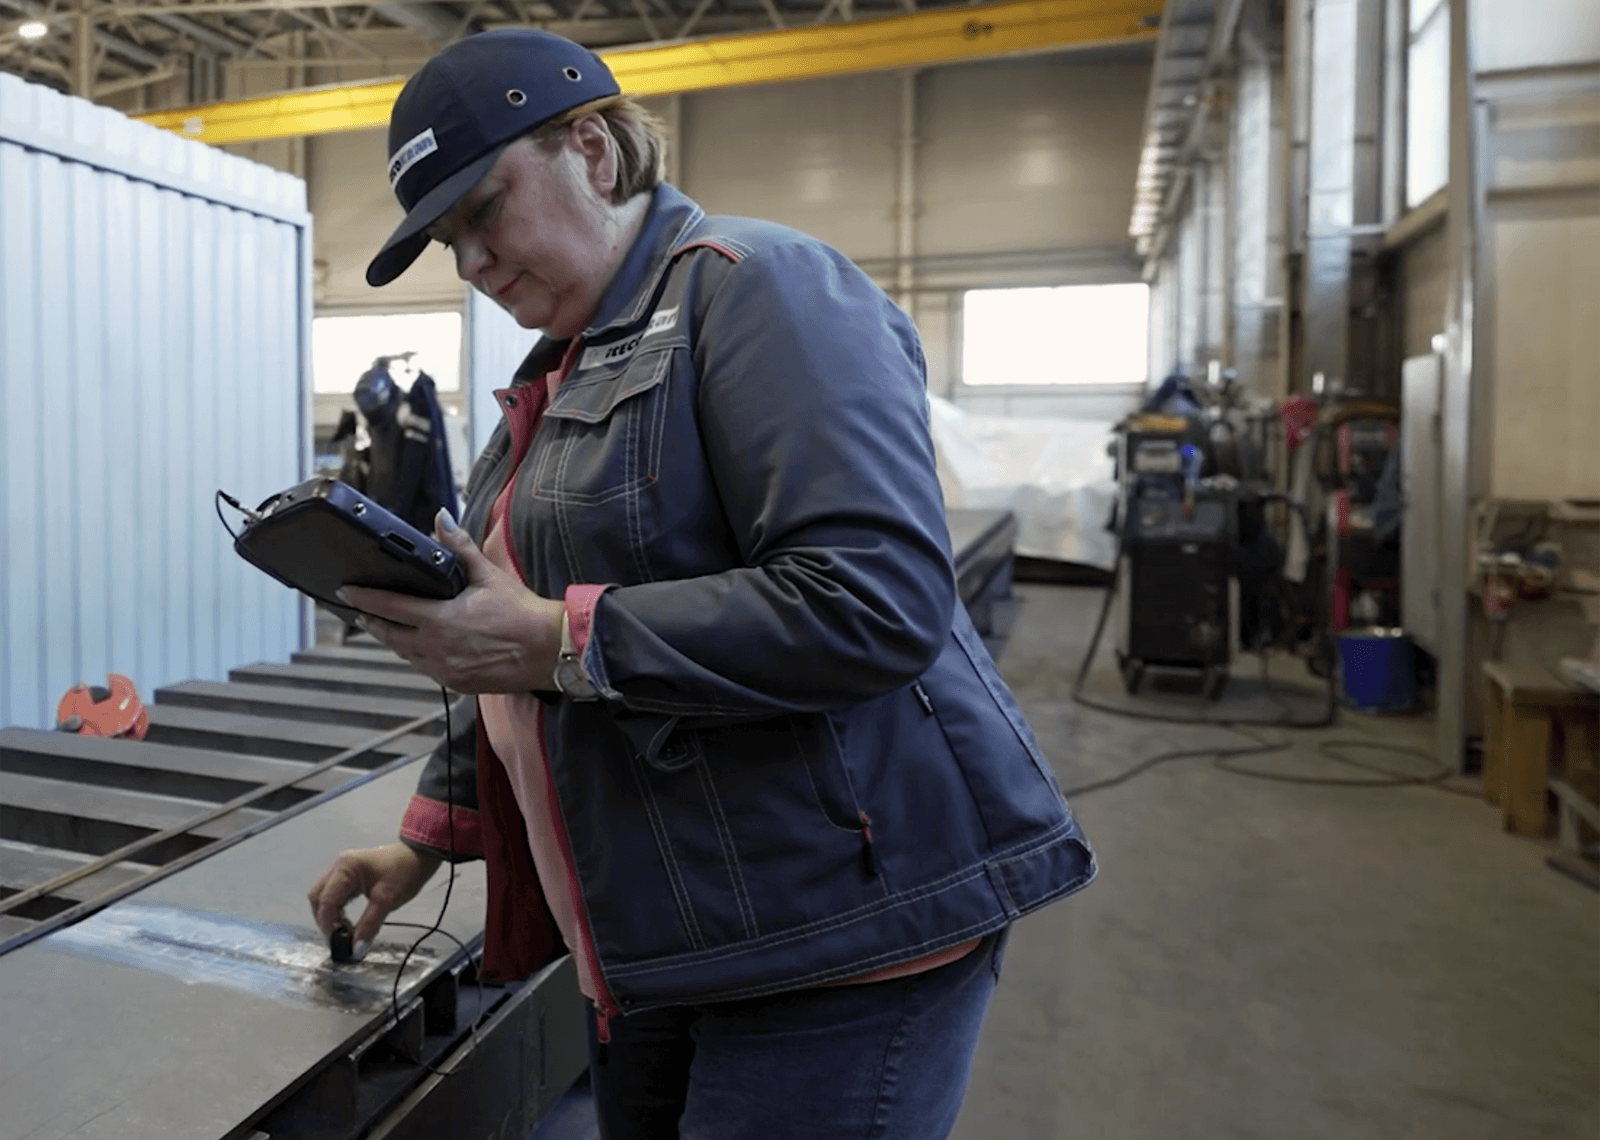
У нас собственное конструкторское бюро, отдел технического контроля и специалисты с допуском на проведение УЗК
Собственное конструкторское бюро, отдел технического контроля и специалистов, аттестованных в НАКС для осуществления УЗК
Техническая оснащенность современным оборудованием для производства кранов

Полный цикл производства кранов

Технологический процесс производства кранов в «Итеко Кран» состоит из 10 этапов, которые позволяют изготовить краны не только стандартной комплектации, но и специализированные краны под жесткие условия эксплуатации.

1 этап из 10

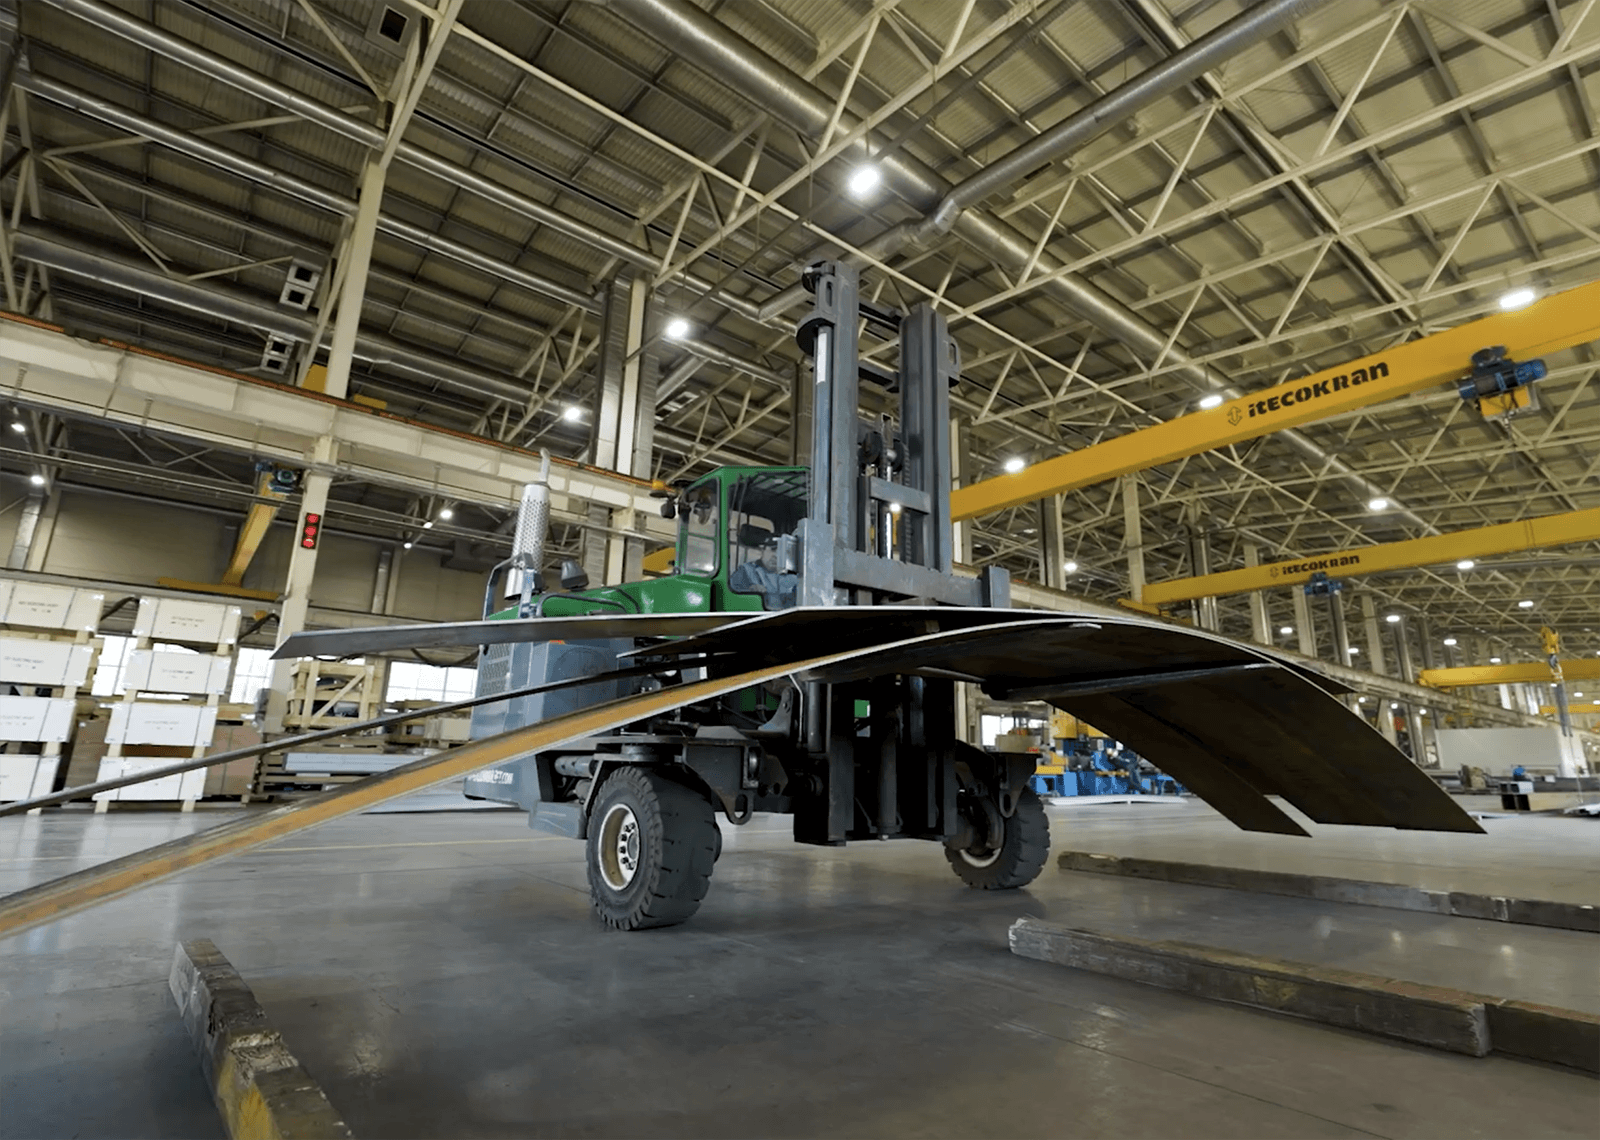
Входной контроль материалов и обработка металла

Отдел технического контроля проверяет все материалы на соответствие требованиям. Поэтому в цех на раскрой попадают только те материалы, которые имеют сертификаты качества, прошли визуальный и инструментальный контроль.
2 этап из 10

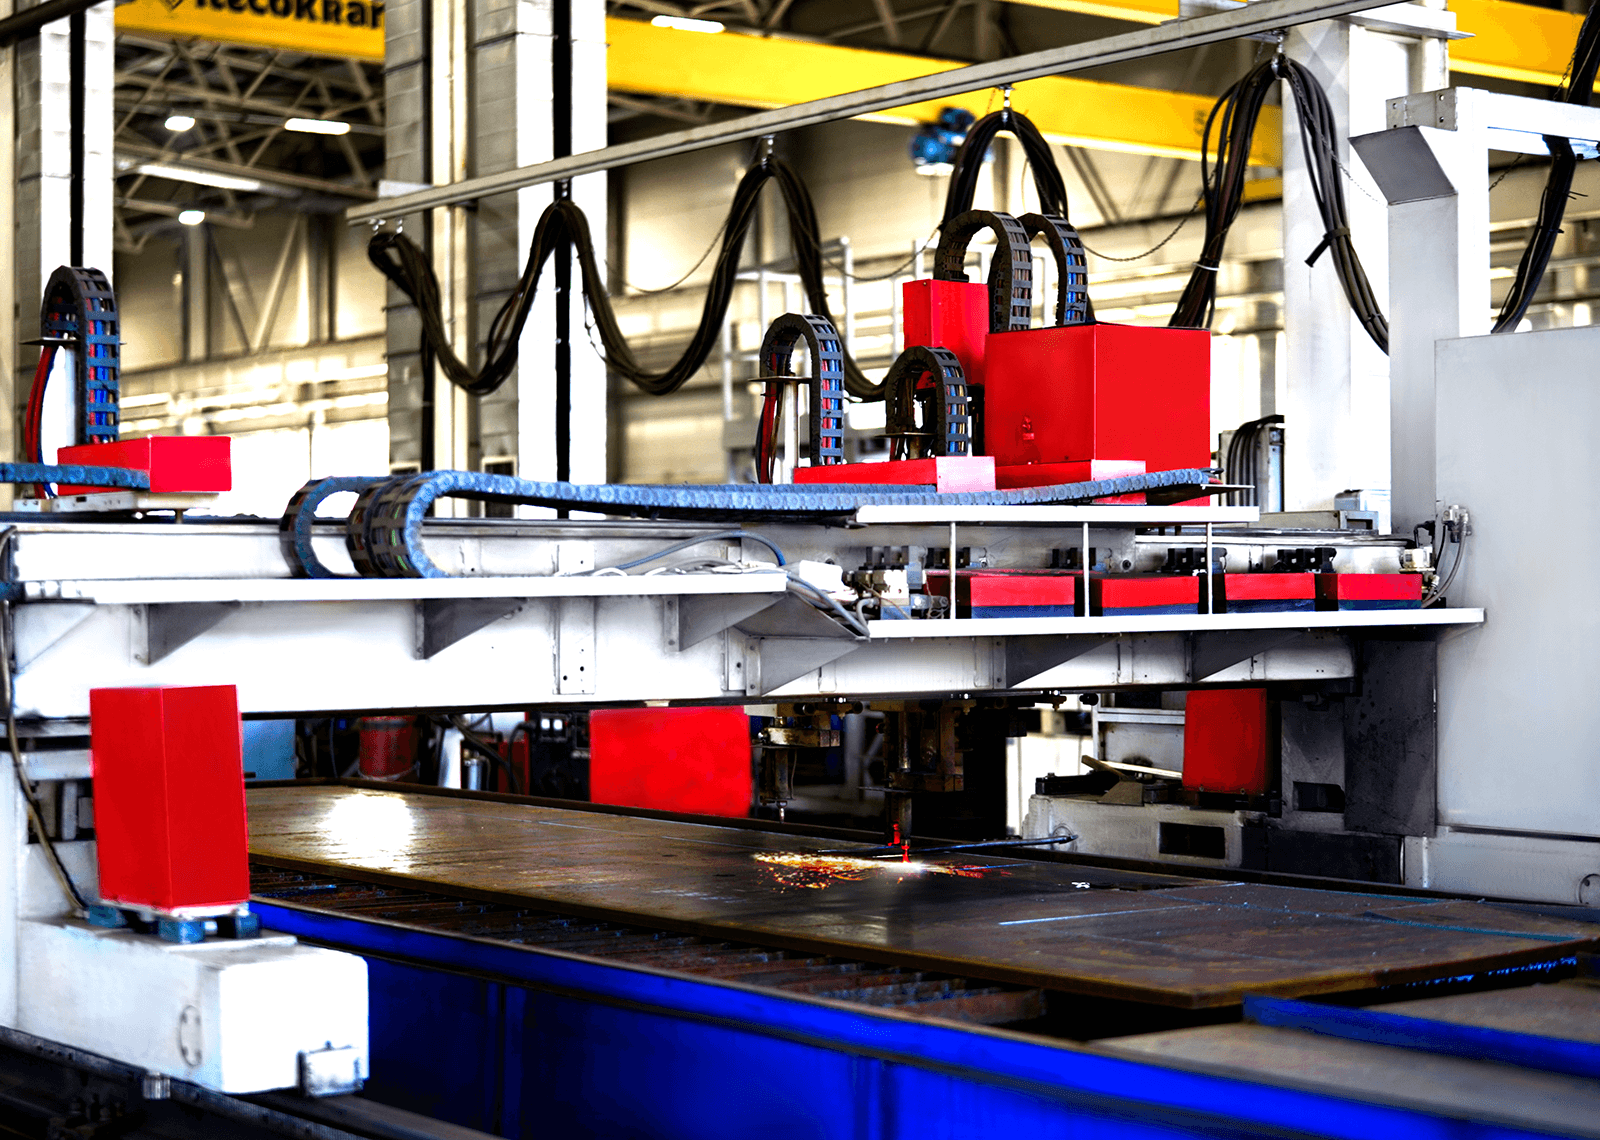
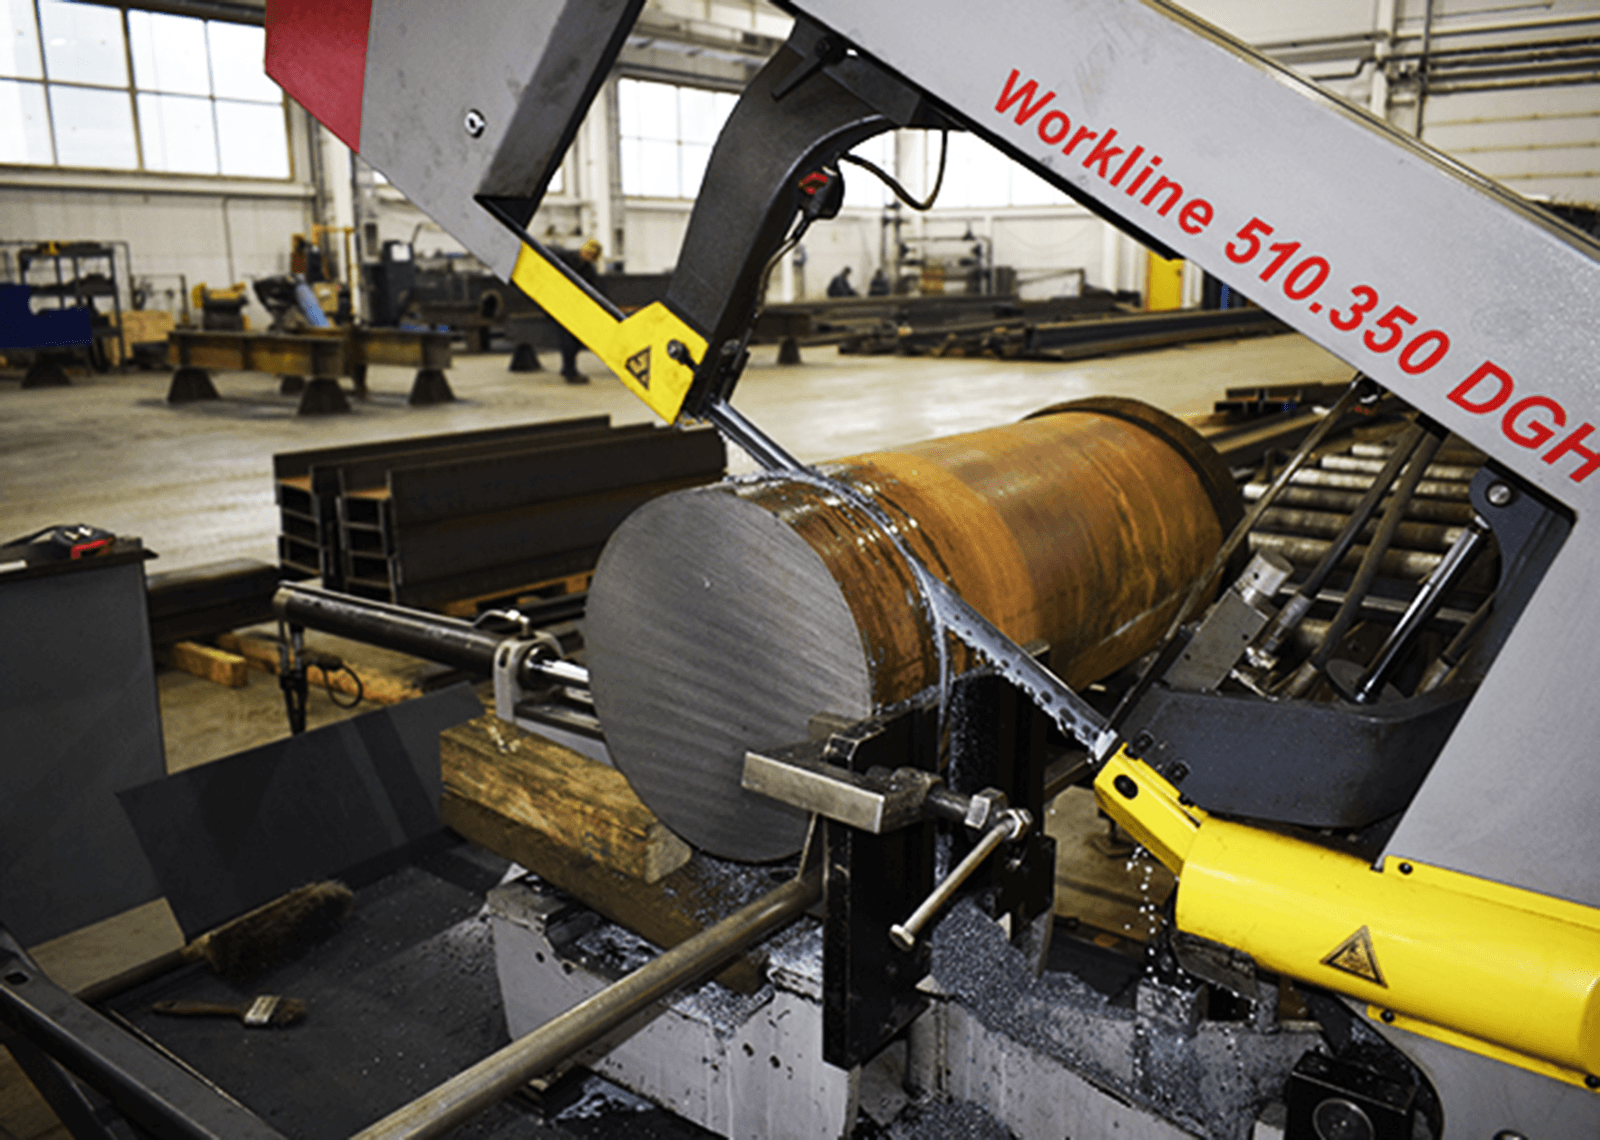
Раскрой металла плазменной резкой

Использует технологии плазменной резки с числовым программным управлением (ЧПУ). Этот метод позволяет эффективно и с высокой точностью разделять металл. А применение станков с ЧПУ обеспечивает высокую повторяемость размеров (точность до 0,1–0,15 мм) и возможность резки как углеродистых, так и легированных сталей необходимой толщины, что позволяет изготавливать от элементы обшивки до связующих узлов ходовой части кранов.
3 этап из 10

Механическая резка металла гильотинными ножницами

Данный этап обеспечивает высокоточный прямолинейный раскрой, формируя идеально ровные кромки заготовок для будущих металлоконструкций. Применение современных гидравлических ножниц с числовым программным управлением (ЧПУ) позволяет автоматизировать процесс. Точность такого оборудования достигает десятых долей миллиметра (до 0,1 мм), что гарантирует чистый рез без деформаций и заусенцев, критически важный для последующей гибки и сварки несущих элементов кранов.
4 этап из 10

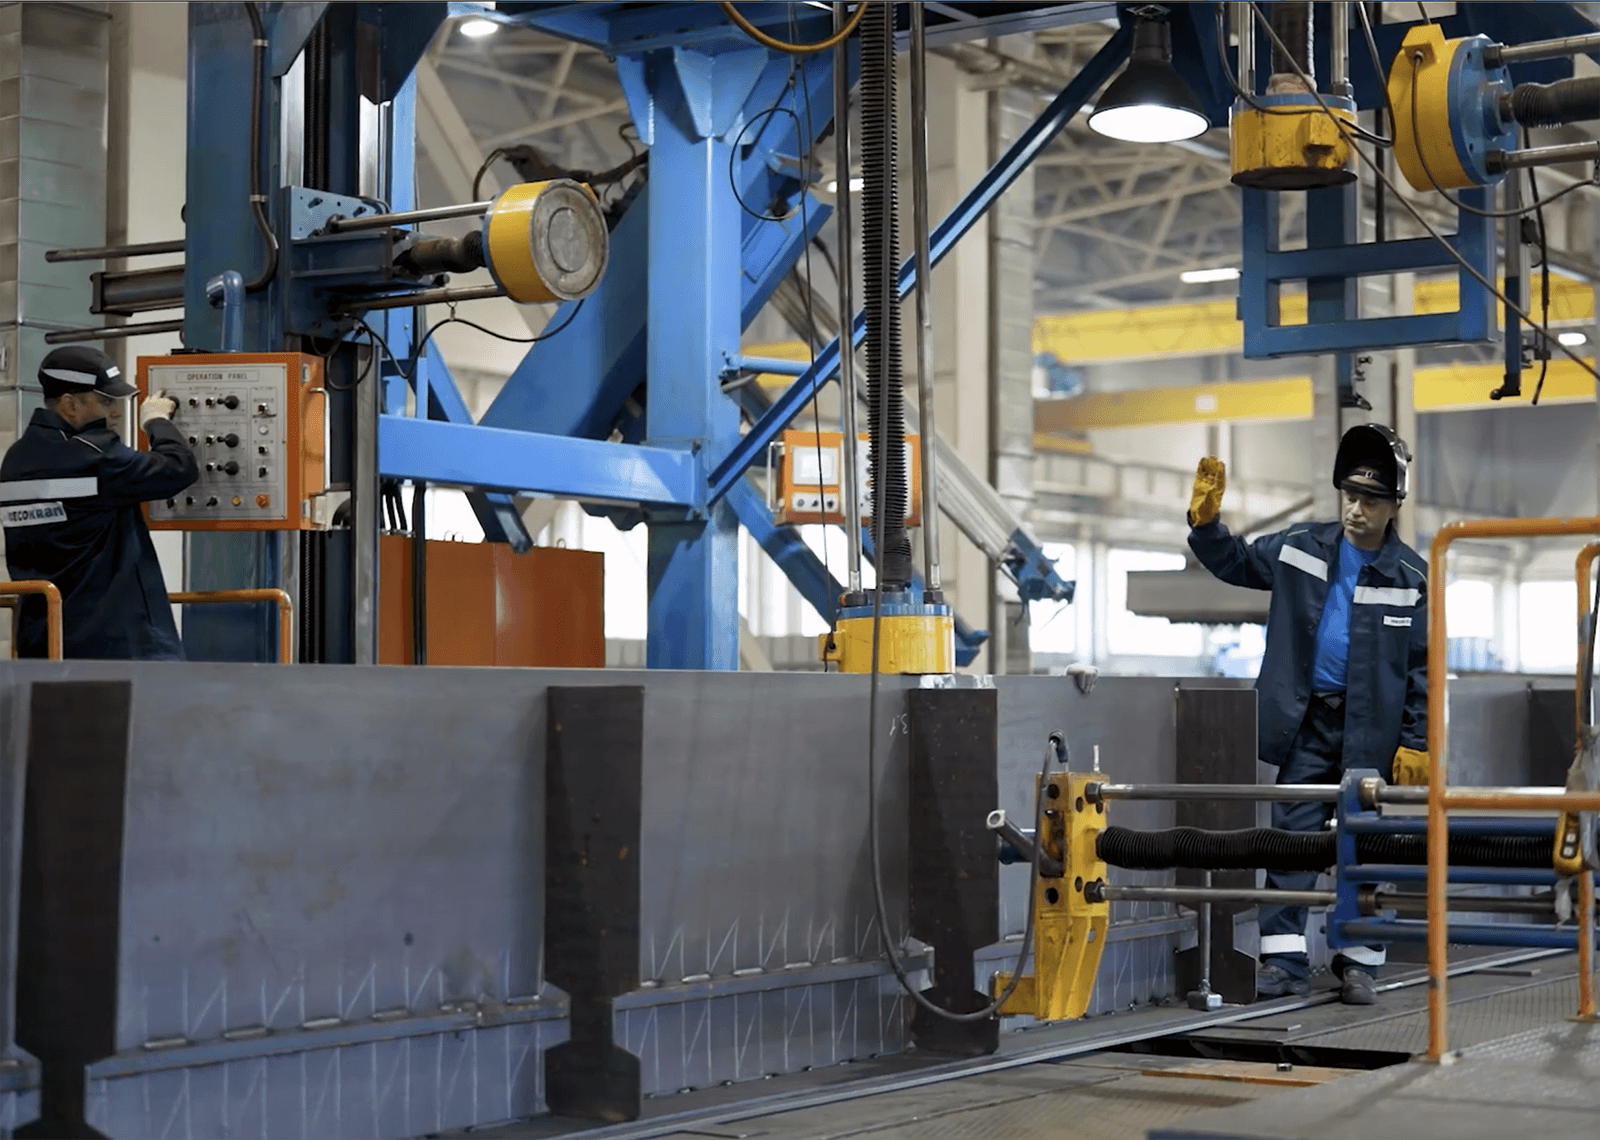
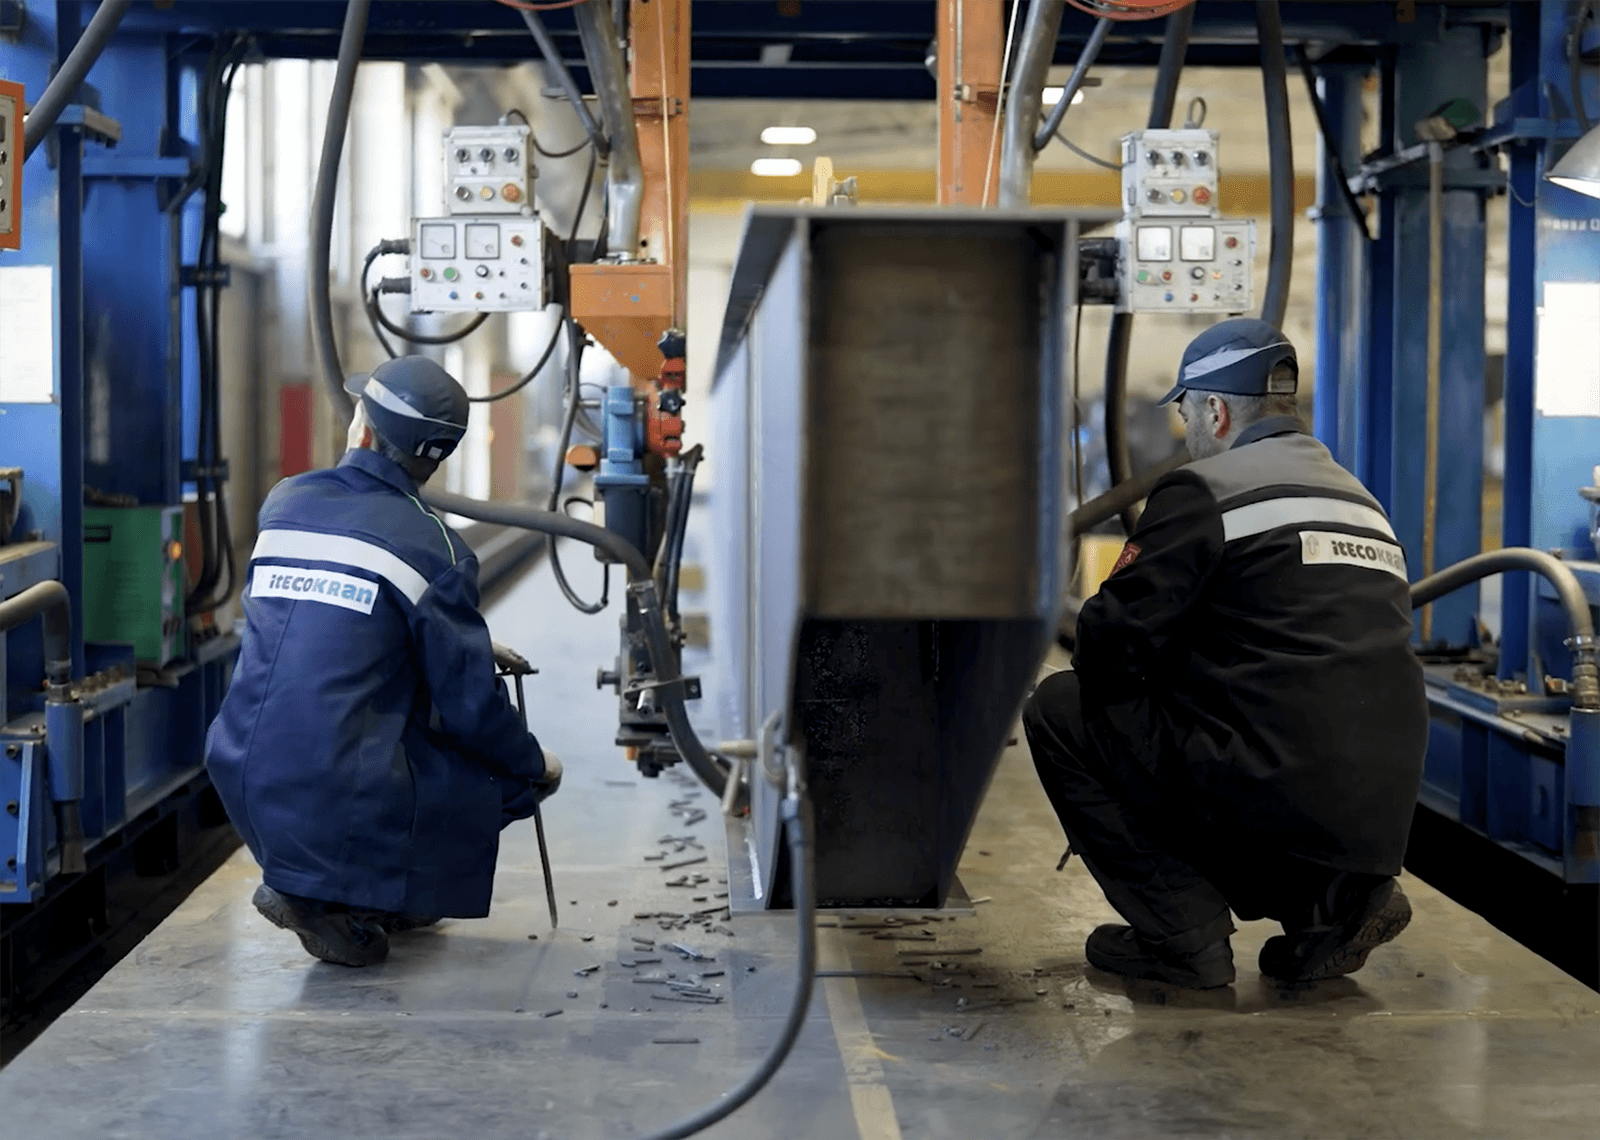
Сварка металлоконструкций в среде защитных газов и под флюсом

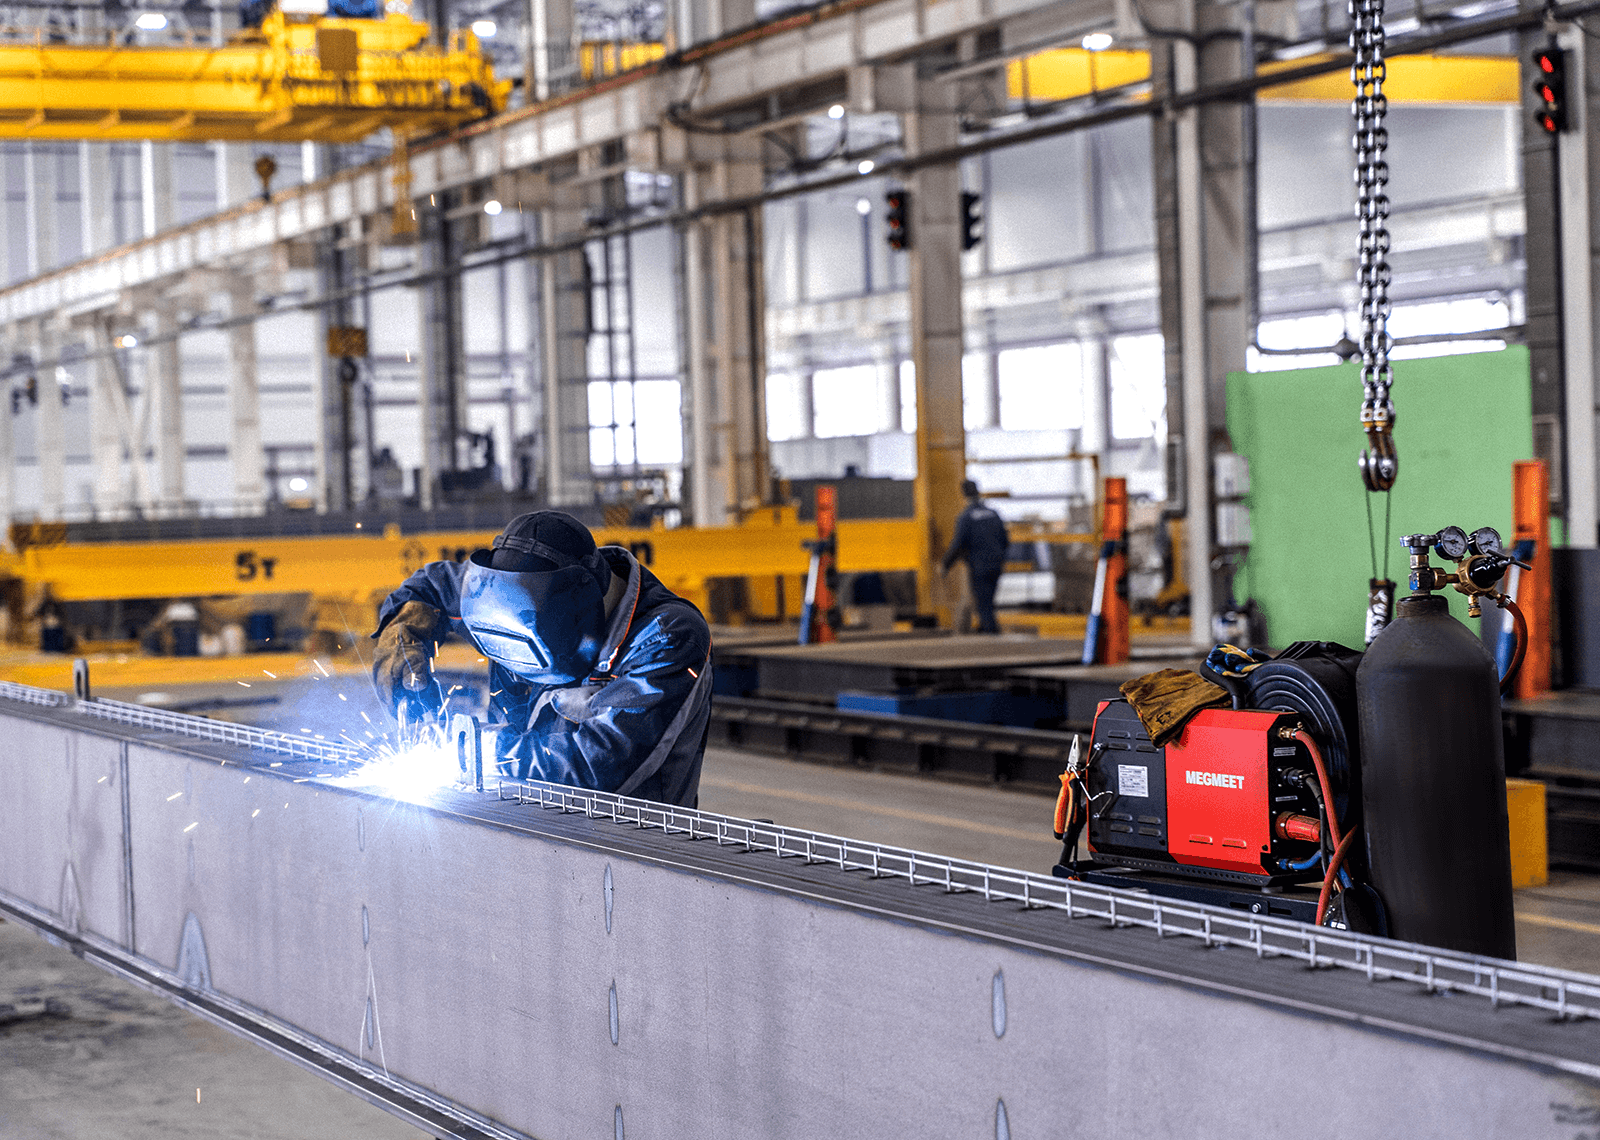
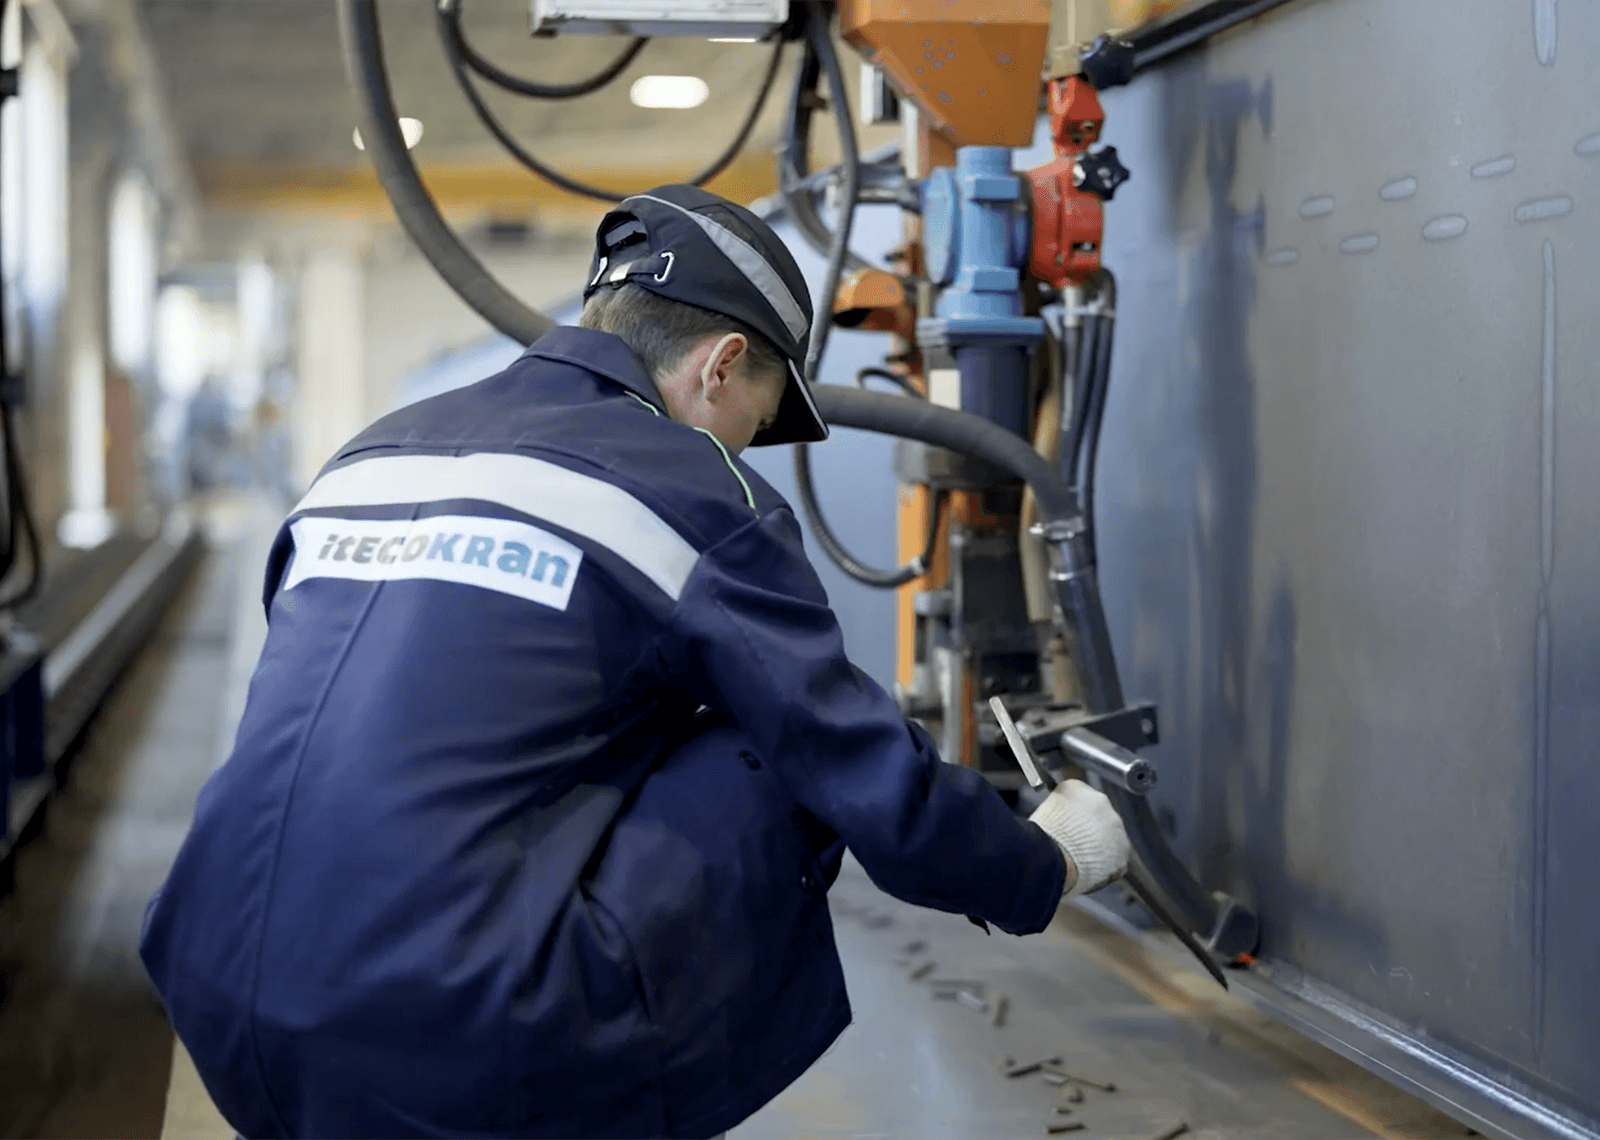
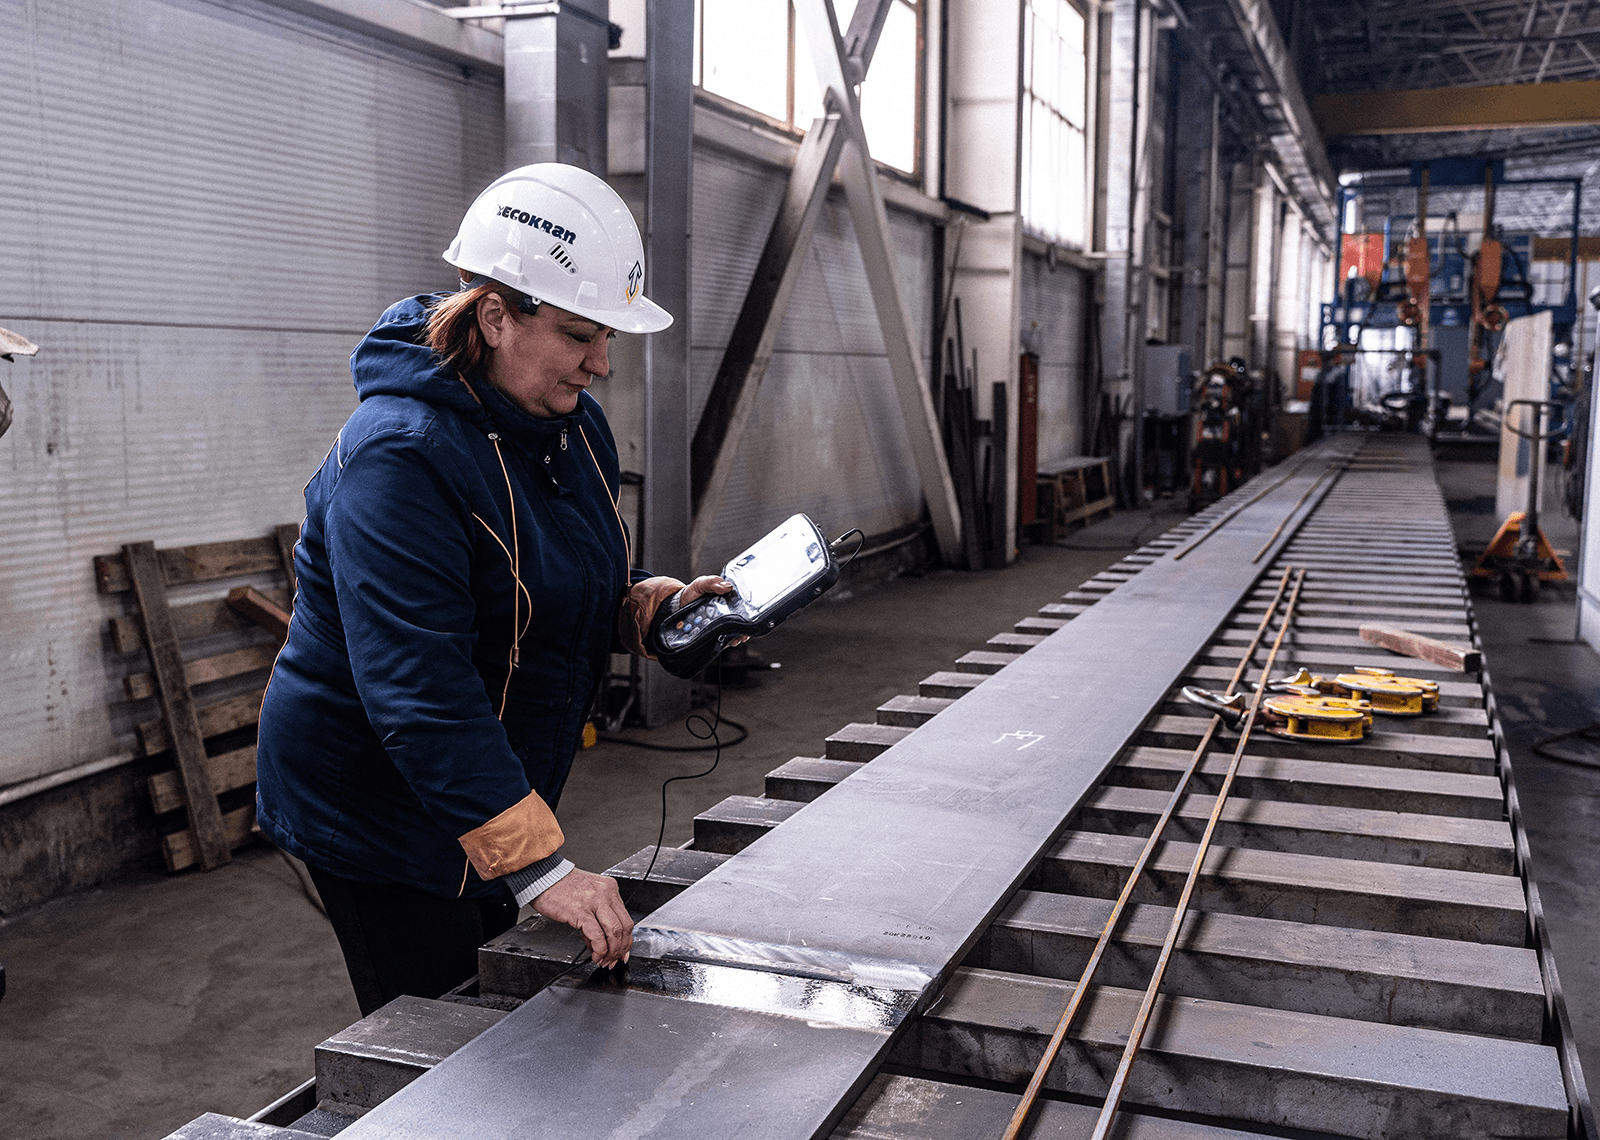
На производстве используется полуавтоматическая сварка в среде защитных газов (MIG/MAG) и автоматическая сварка под флюсом. Каждый сваренный узел в обязательном порядке проходит многоступенчатый контроль качества, включая ультразвуковую дефектоскопию, что гарантирует безупречную надежность металлоконструкций кранового оборудования на протяжении всего назначенного срока службы.
5 этап из 10

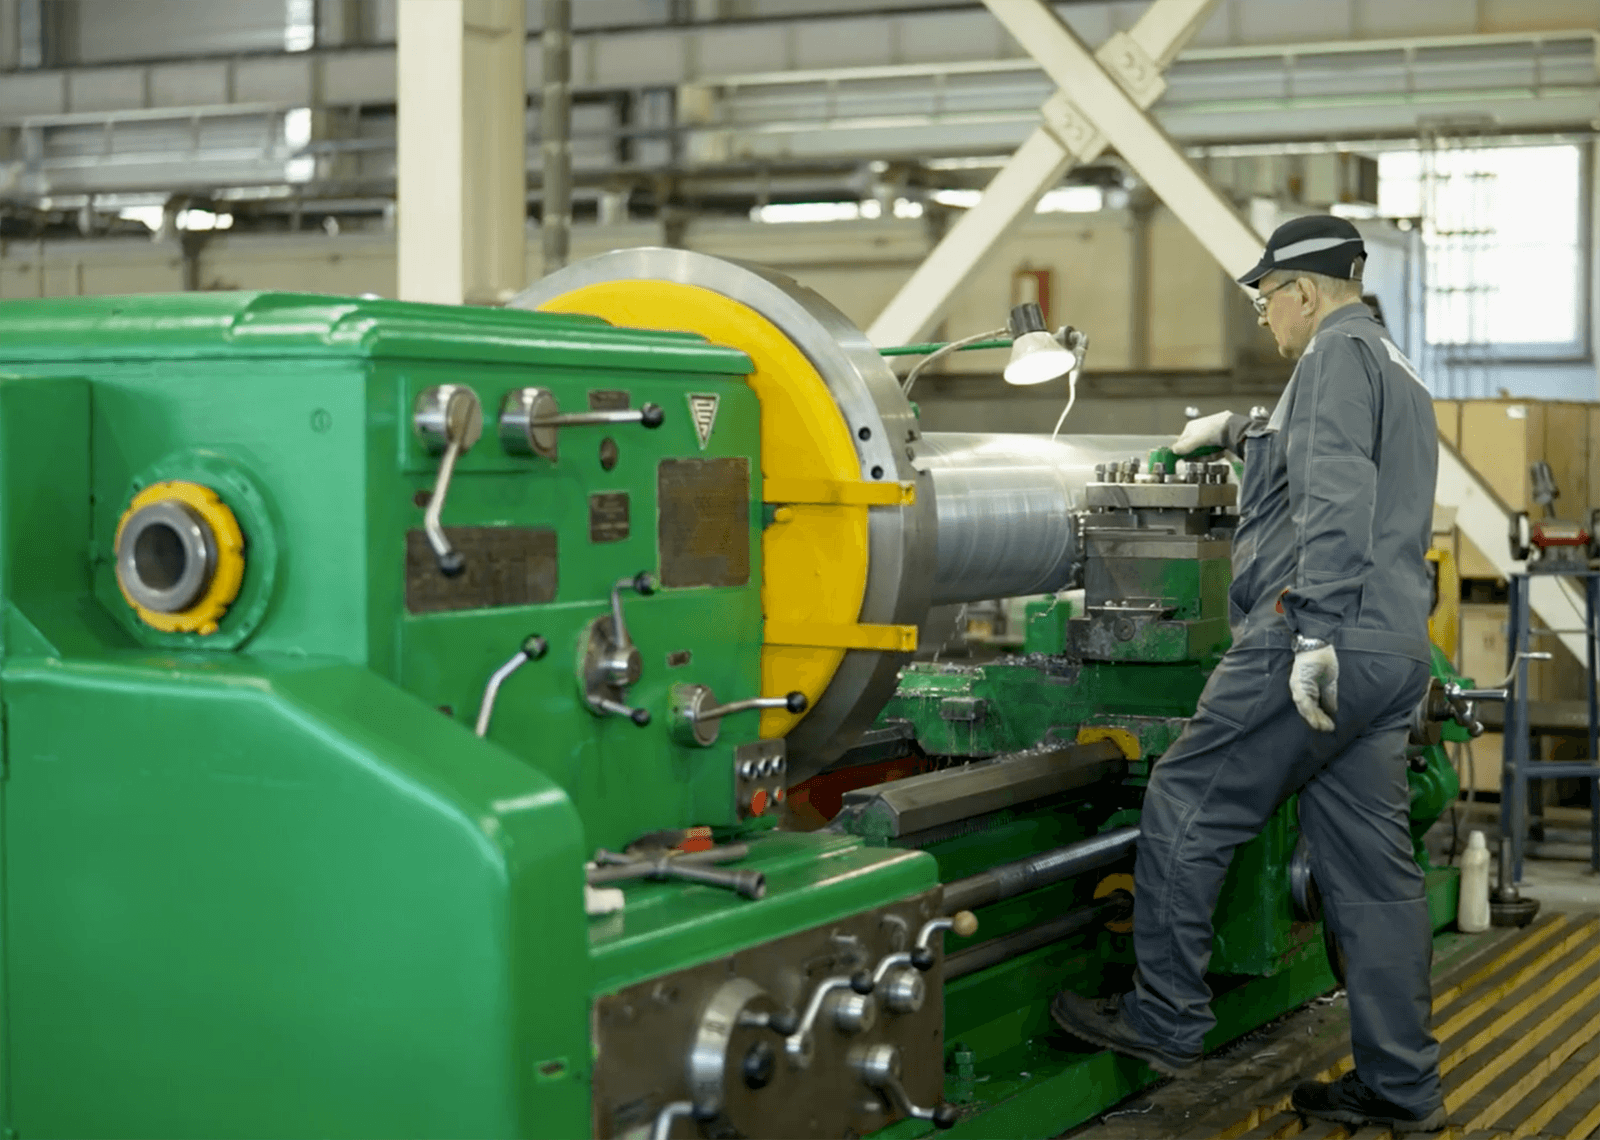
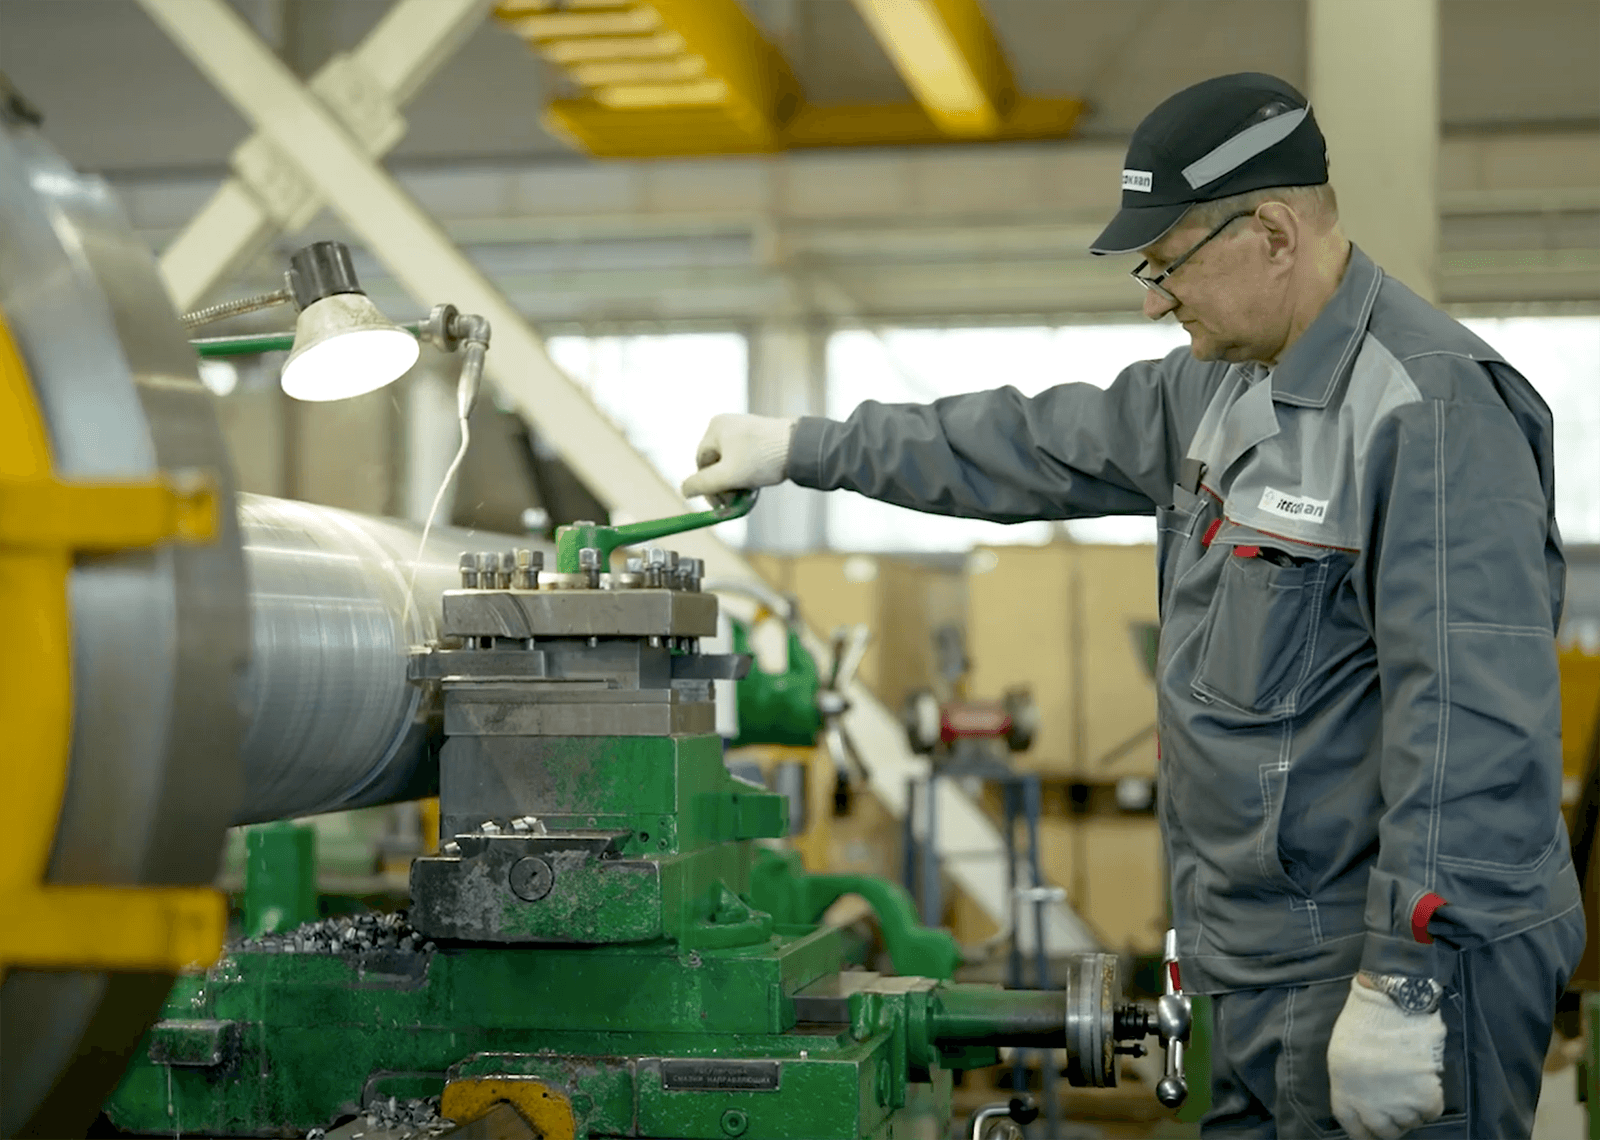
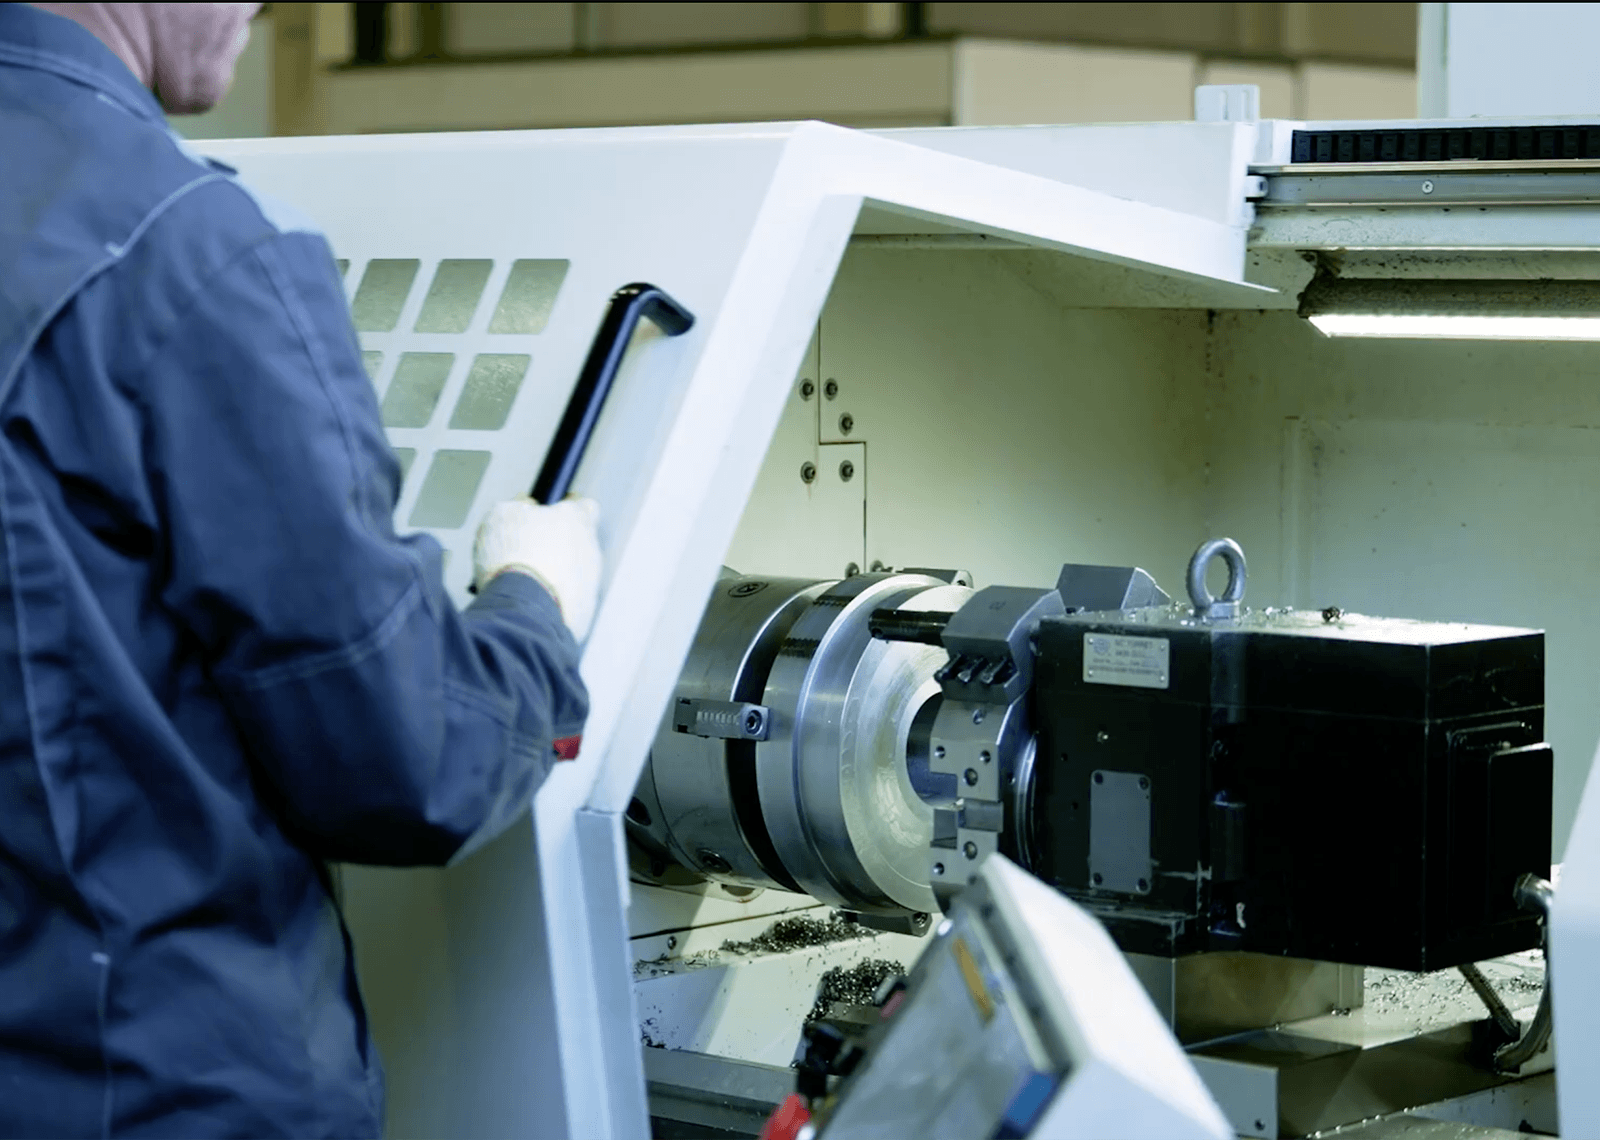
Обработка деталей на токарно-фрезерных станках

Механическая обработка деталей выполняется на высокоточных токарно-фрезерных станках с ЧПУ, что позволяет совмещать в одном технологическом цикле операции точения, сверления, фрезерования и нарезания резьбы без переустановки заготовки. Современное оборудование обеспечивает точность геометрических параметров в пределах сотых долей миллиметра.
6 этап из 10

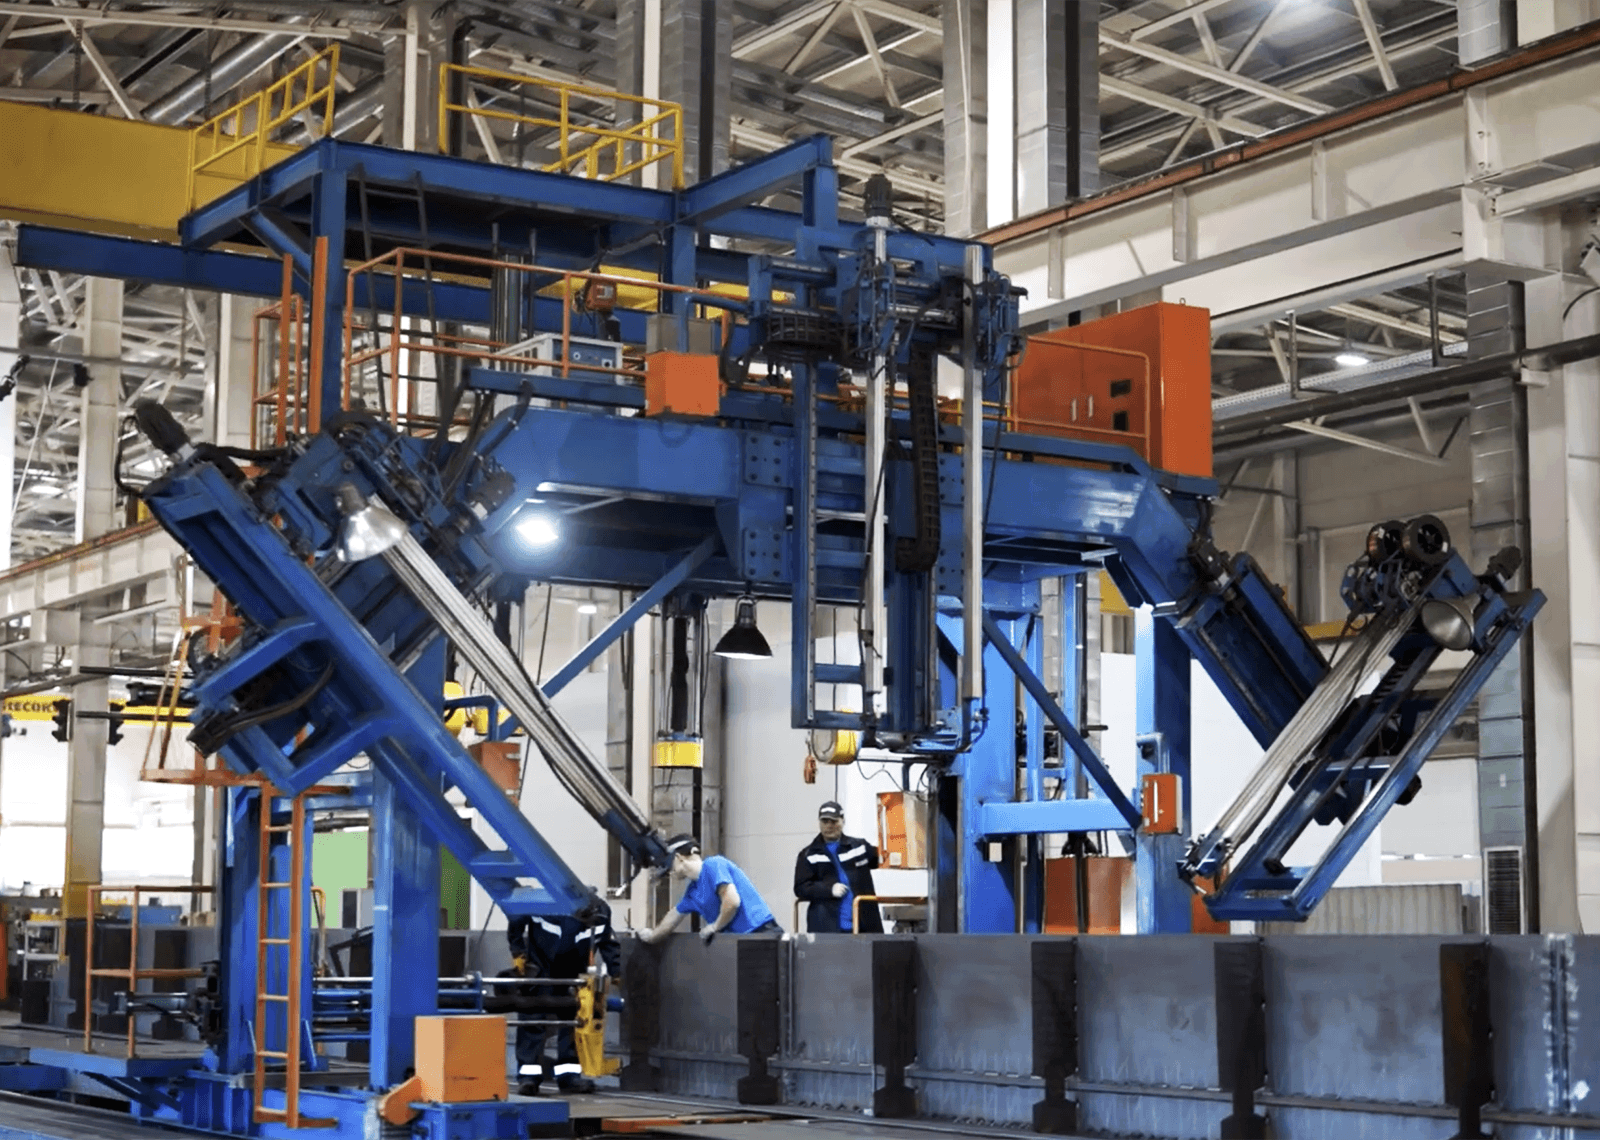
Современная линия сборки коробчатых и двутавровых балок

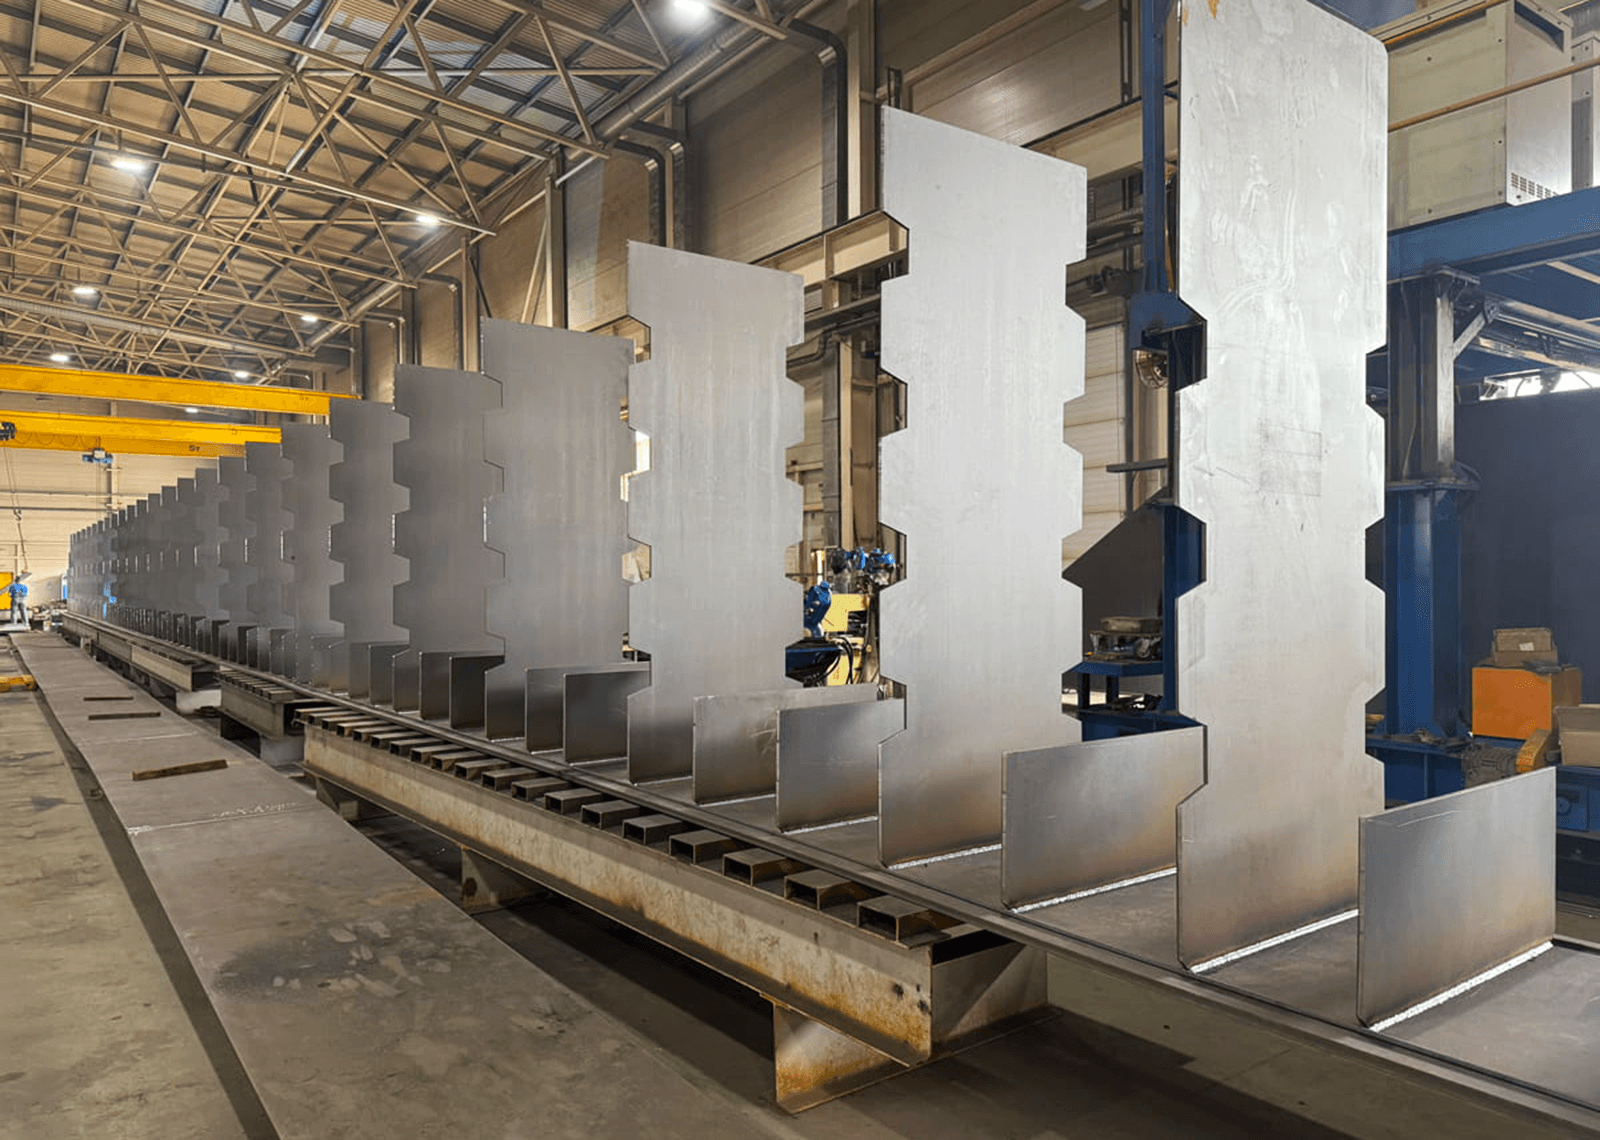
Линия сборки коробчатых и двутавровых балок несущих конструкций определяет грузоподъемность крана. Технологический процесс автоматизирован на всех этапах. Применение специализированных сборочных стендов и рольганговых систем обеспечивает строгую геометрию балок по всей длине, исключая деформации и кручение. На завершающем этапе готовая балка проходит контроль прямолинейности и калибровку размеров, что подтверждает ее полное соответствие проектной документации.
7 этап из 10

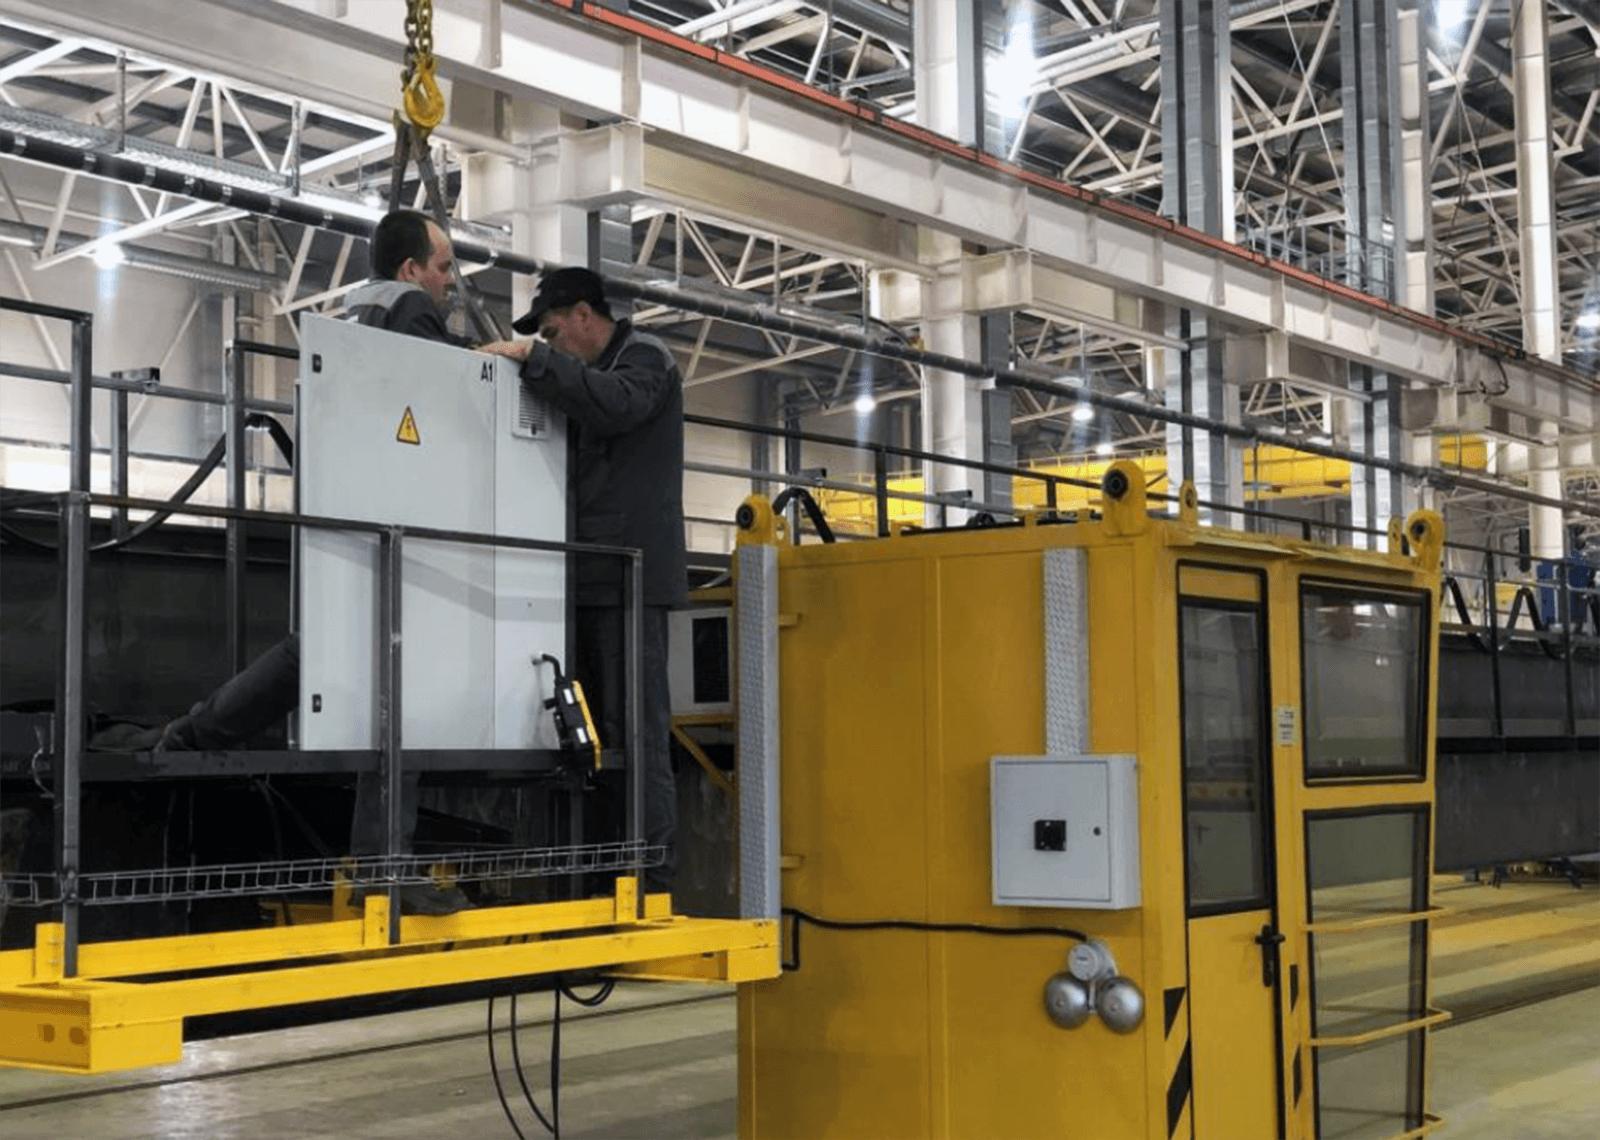
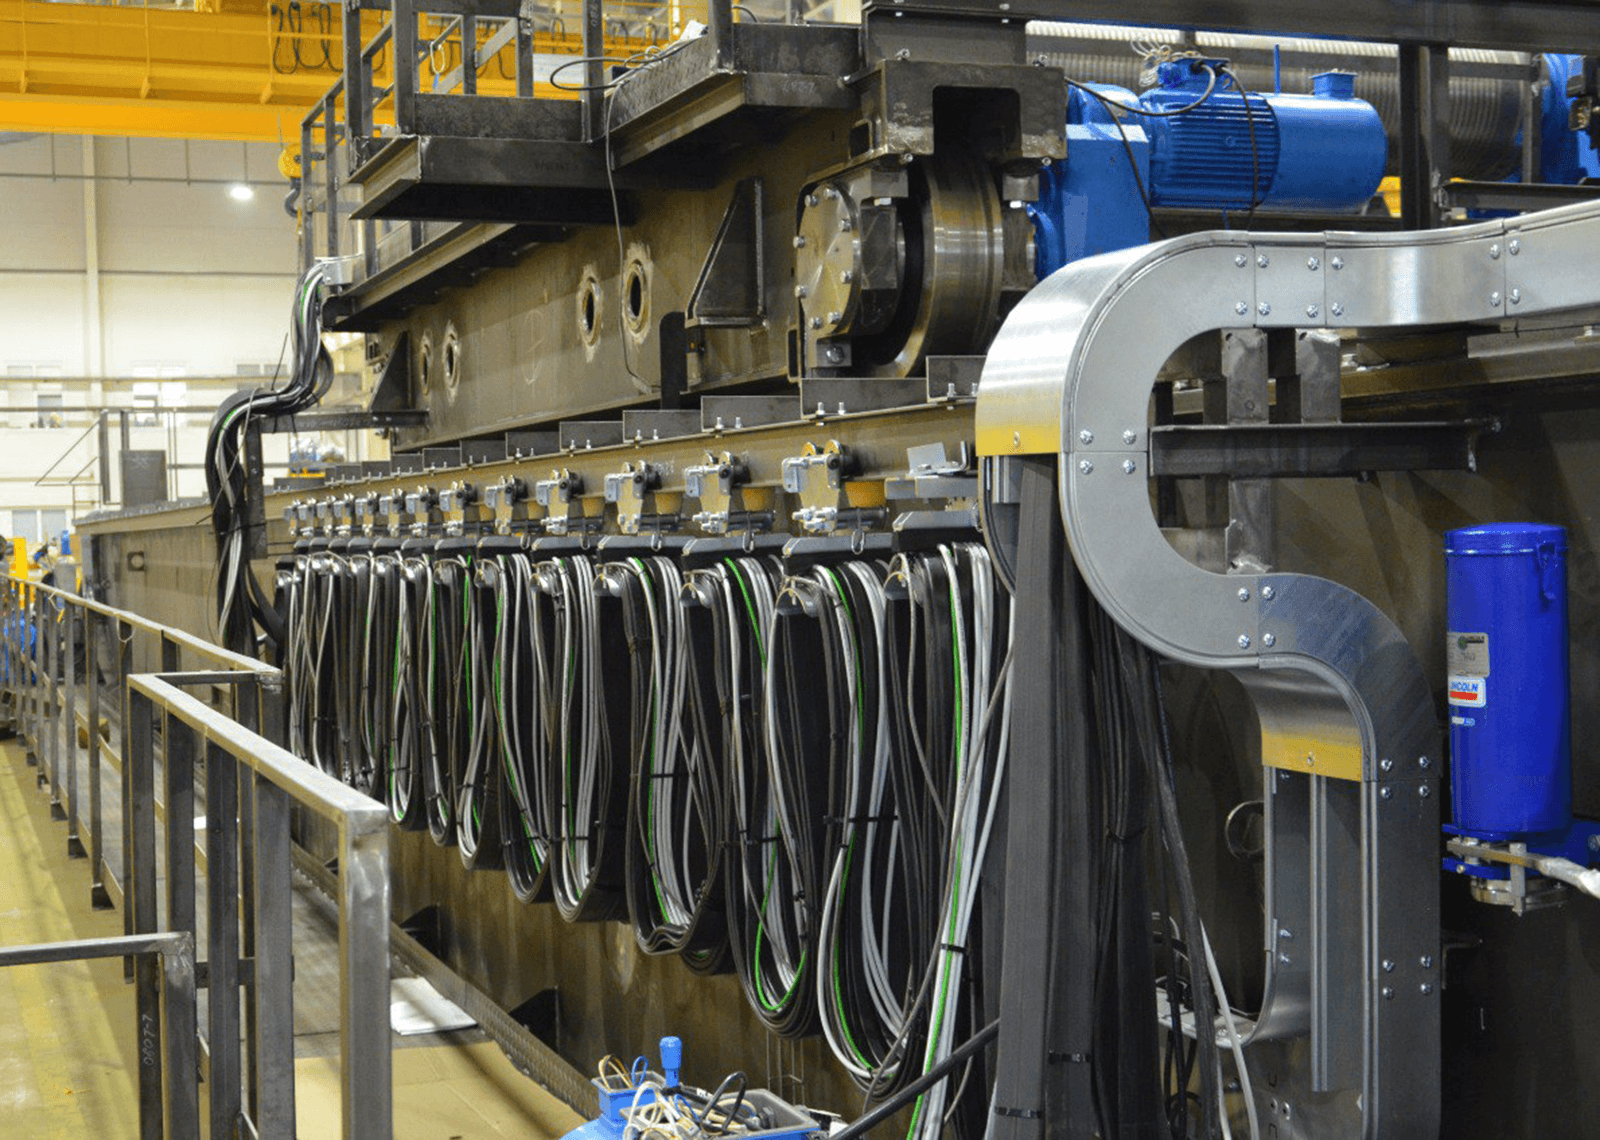
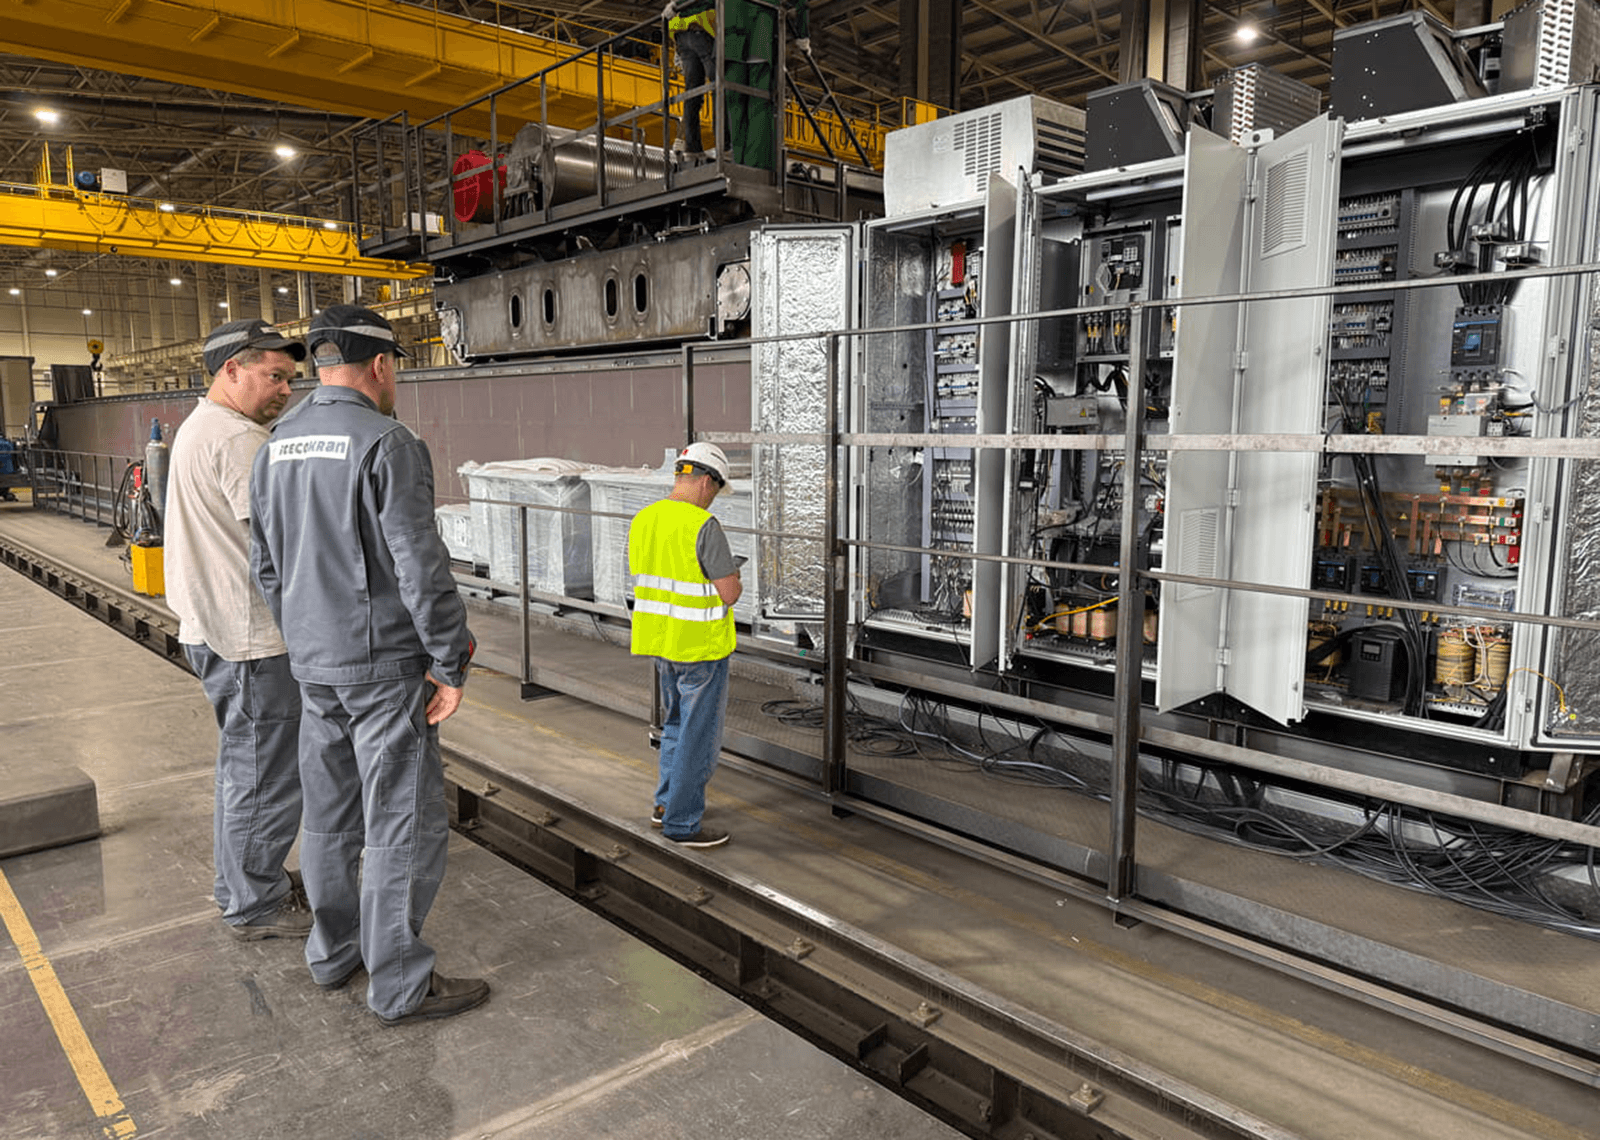
Сборка электрического и электронного модулей

В специализированных электромонтажных цехах, оборудованных антистатическими рабочими станциями, наши специалисты осуществляют монтаж силовых цепей, пускорегулирующей аппаратуры, частотных преобразователей и программируемых логических контроллеров. Каждый этап выполняется строго по принципиальным электрическим схемам с обязательной маркировкой всех элементов. Собранный электрощит проходит комплексное тестирование на специализированном стенде, имитирующем все рабочие режимы крана: проверяется корректность работы логики управления, точность позиционирования, плавность пуска и торможения двигателей, а также надежность систем аварийной защиты.
8 этап из 10

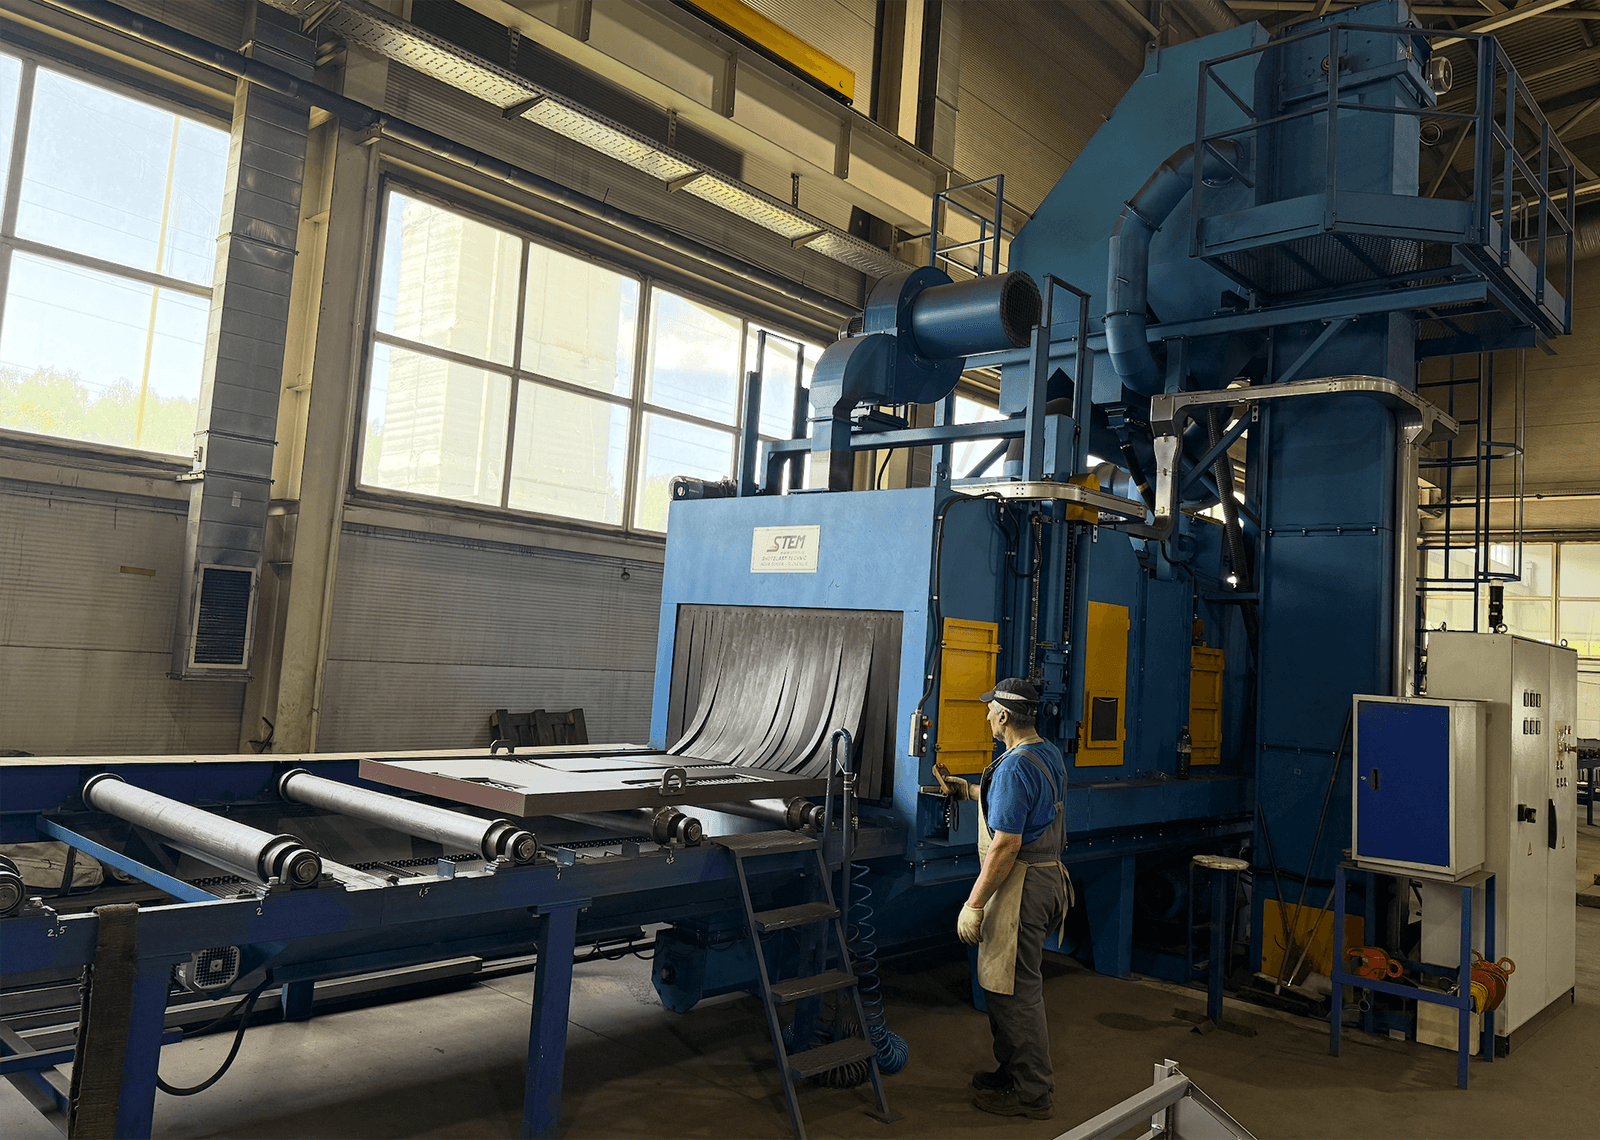
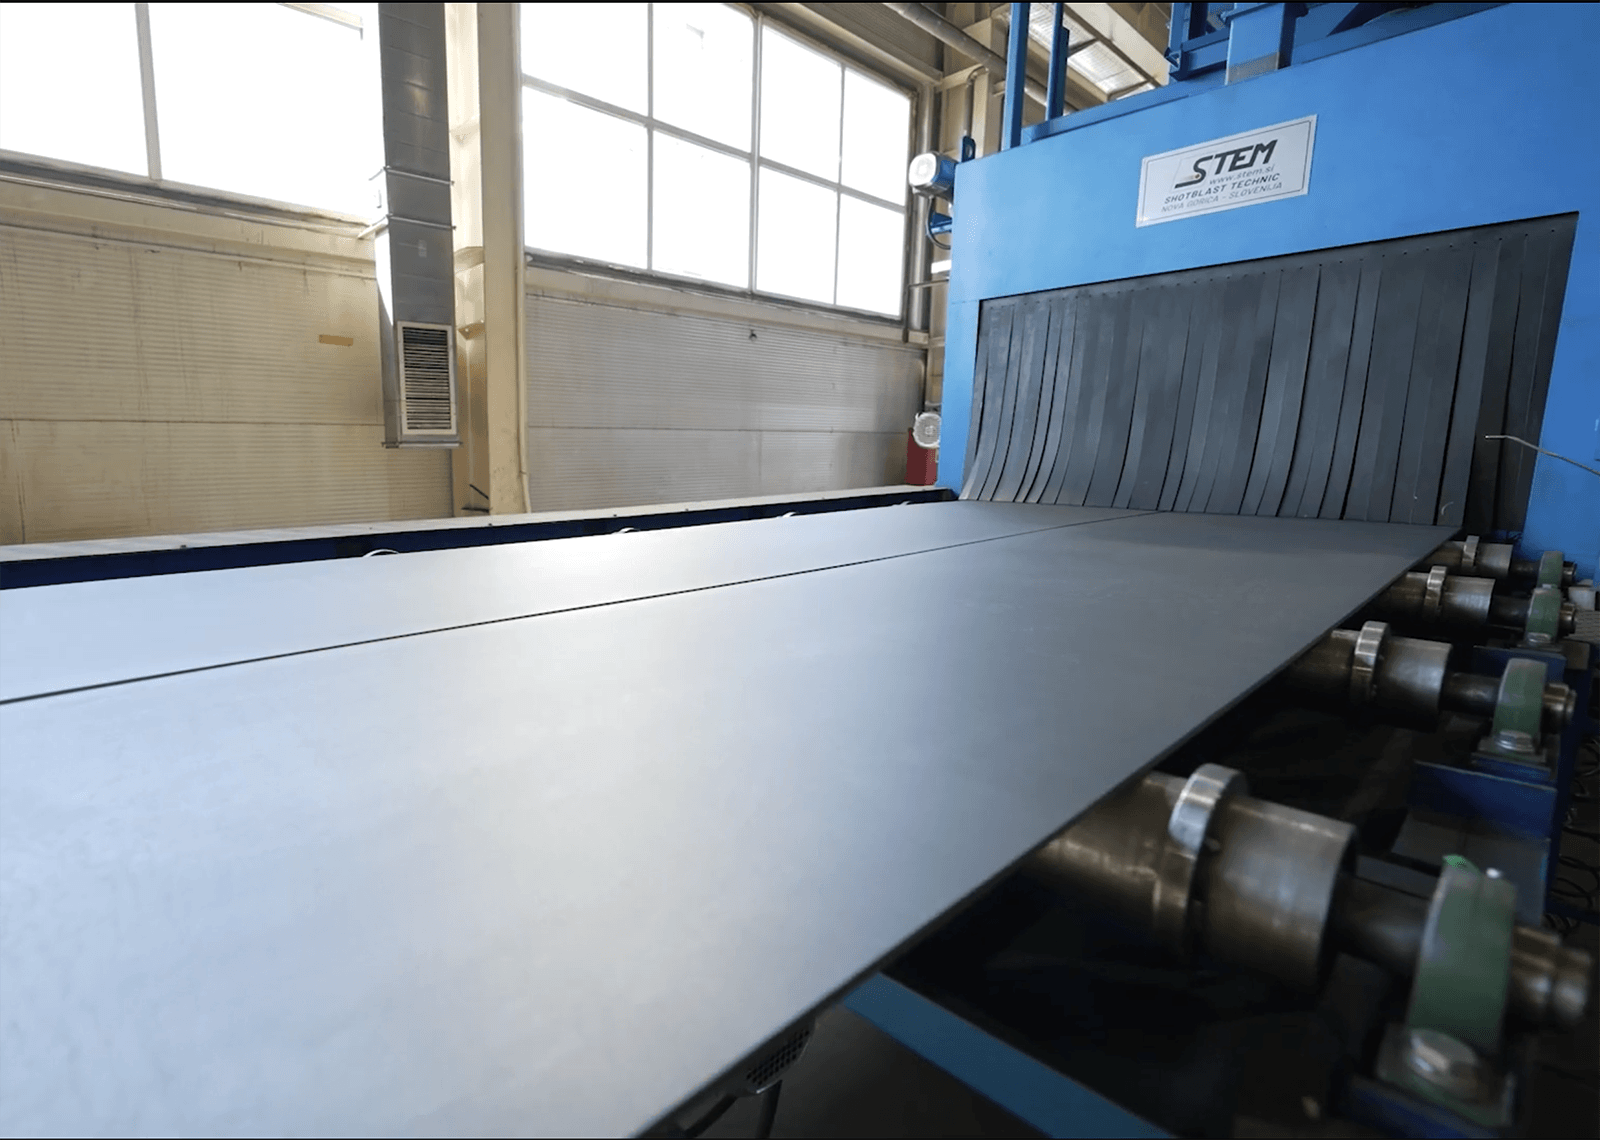
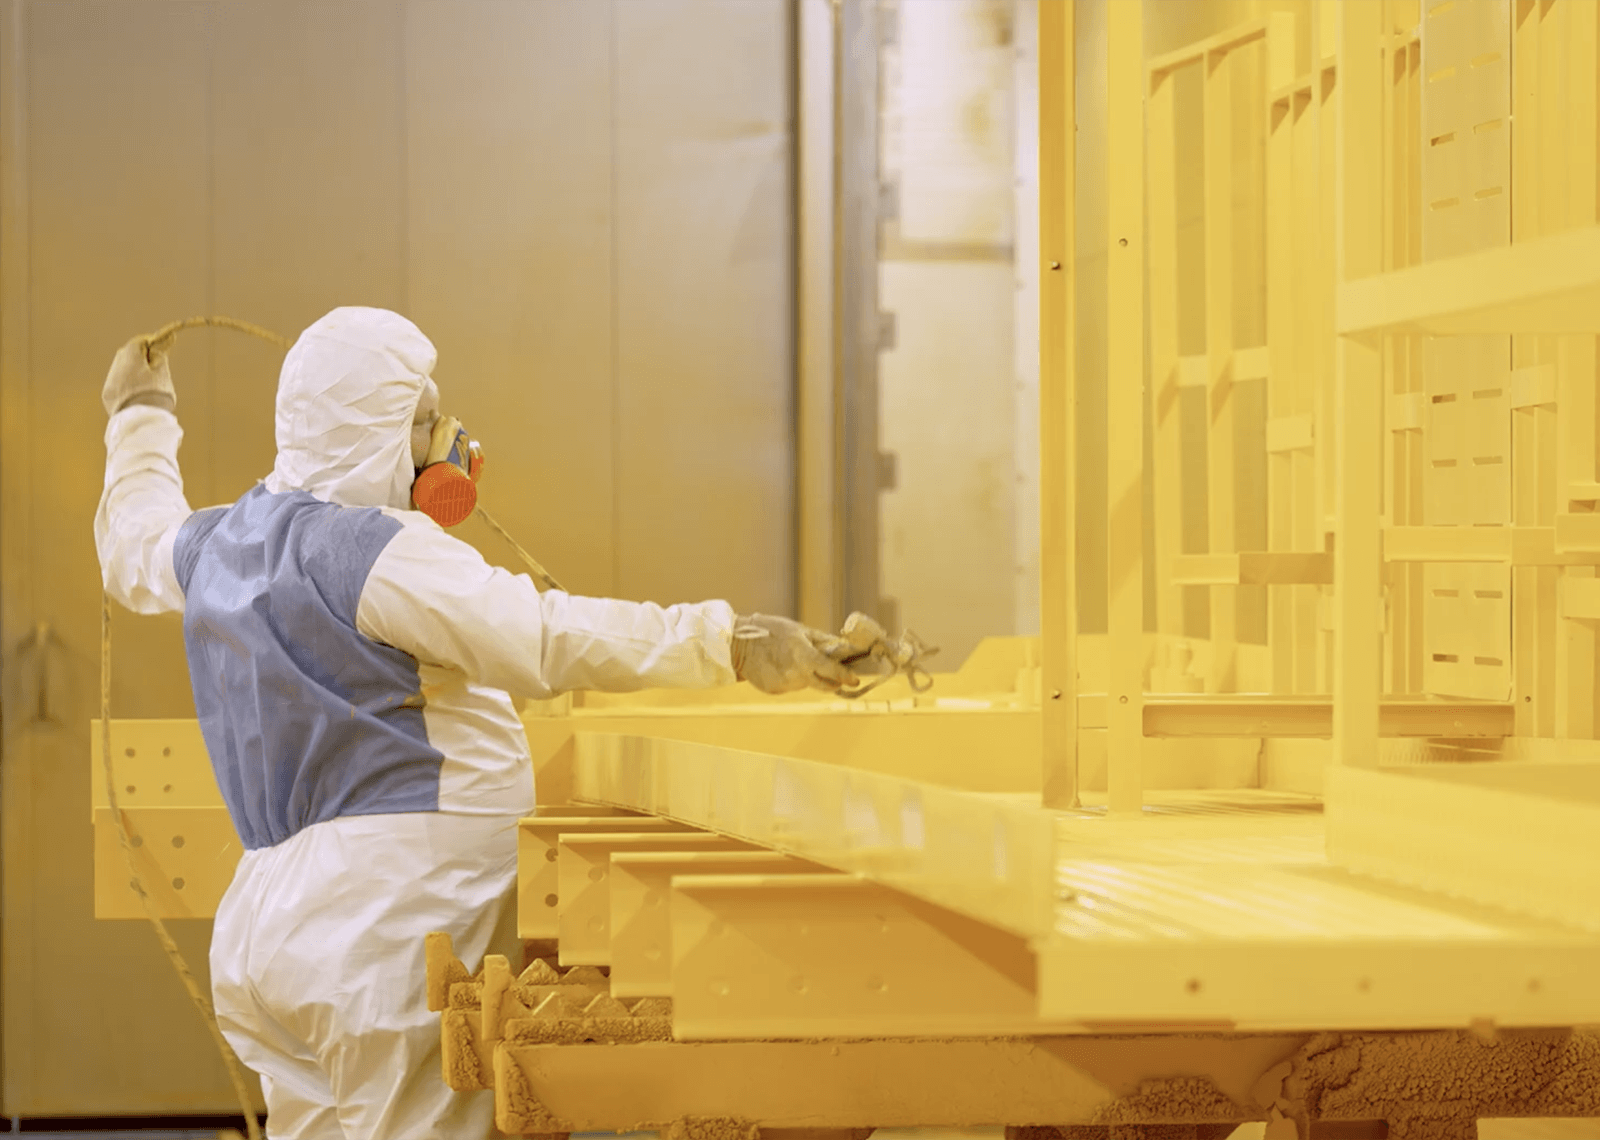
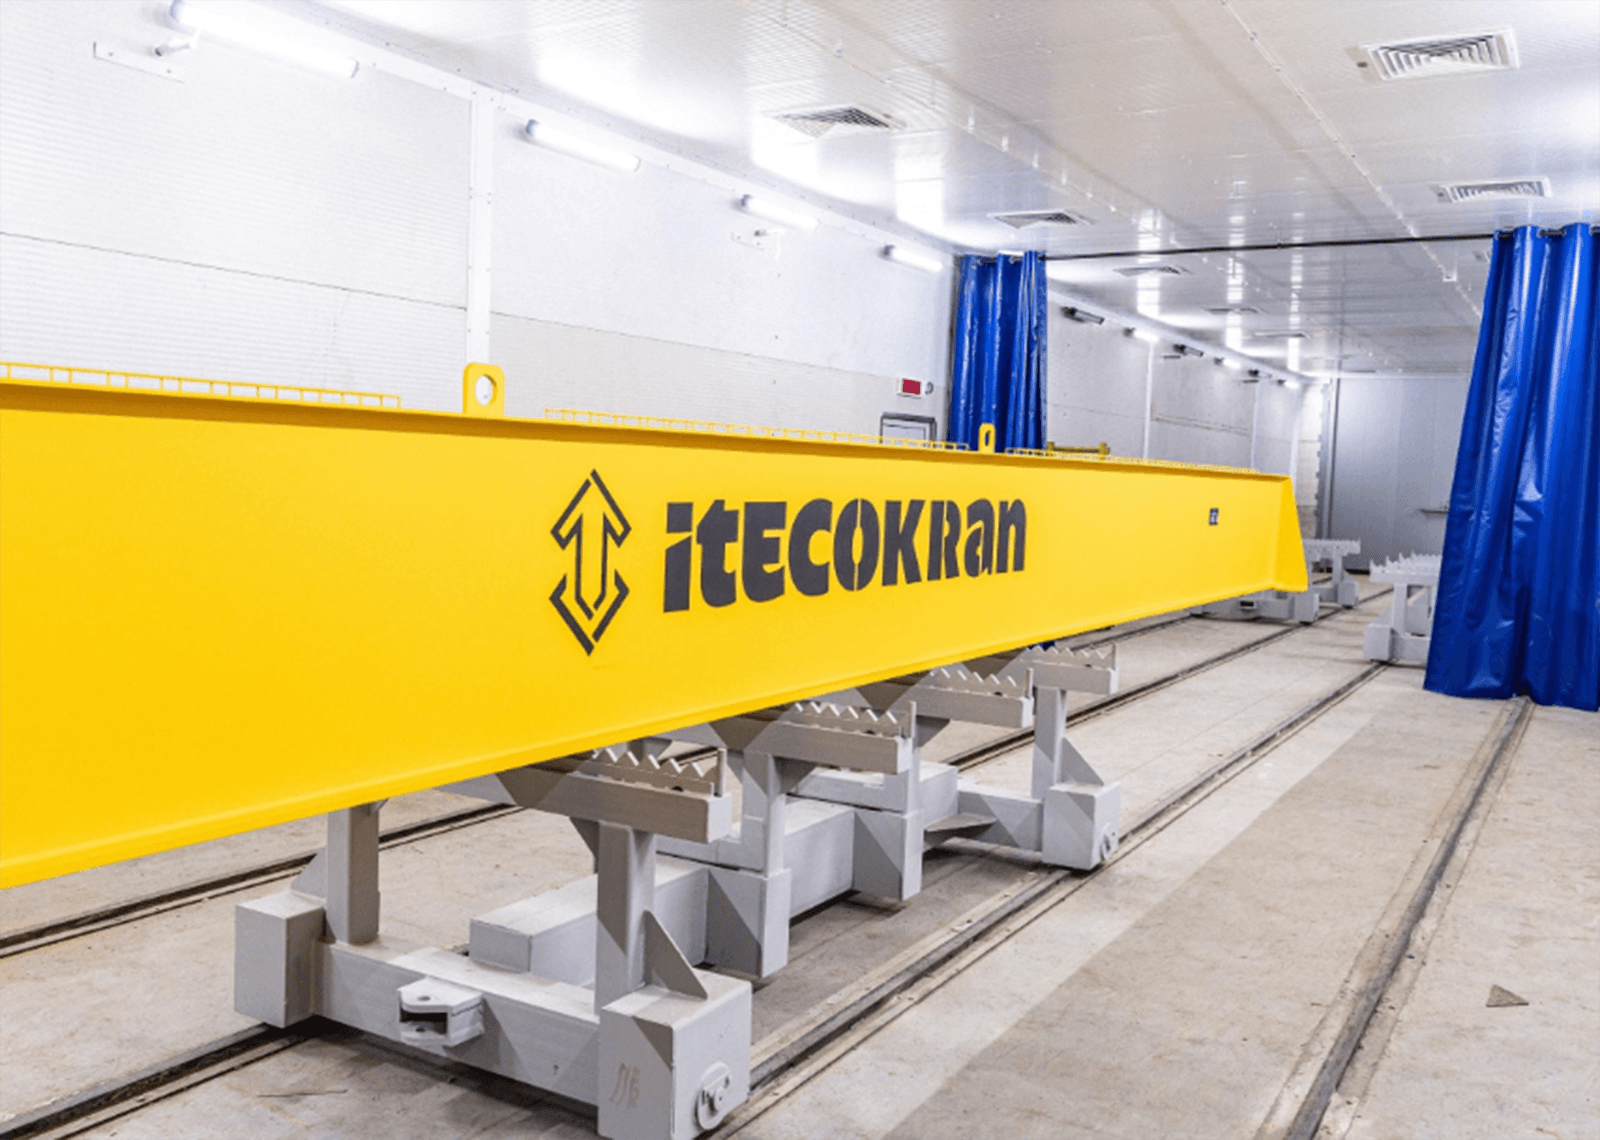
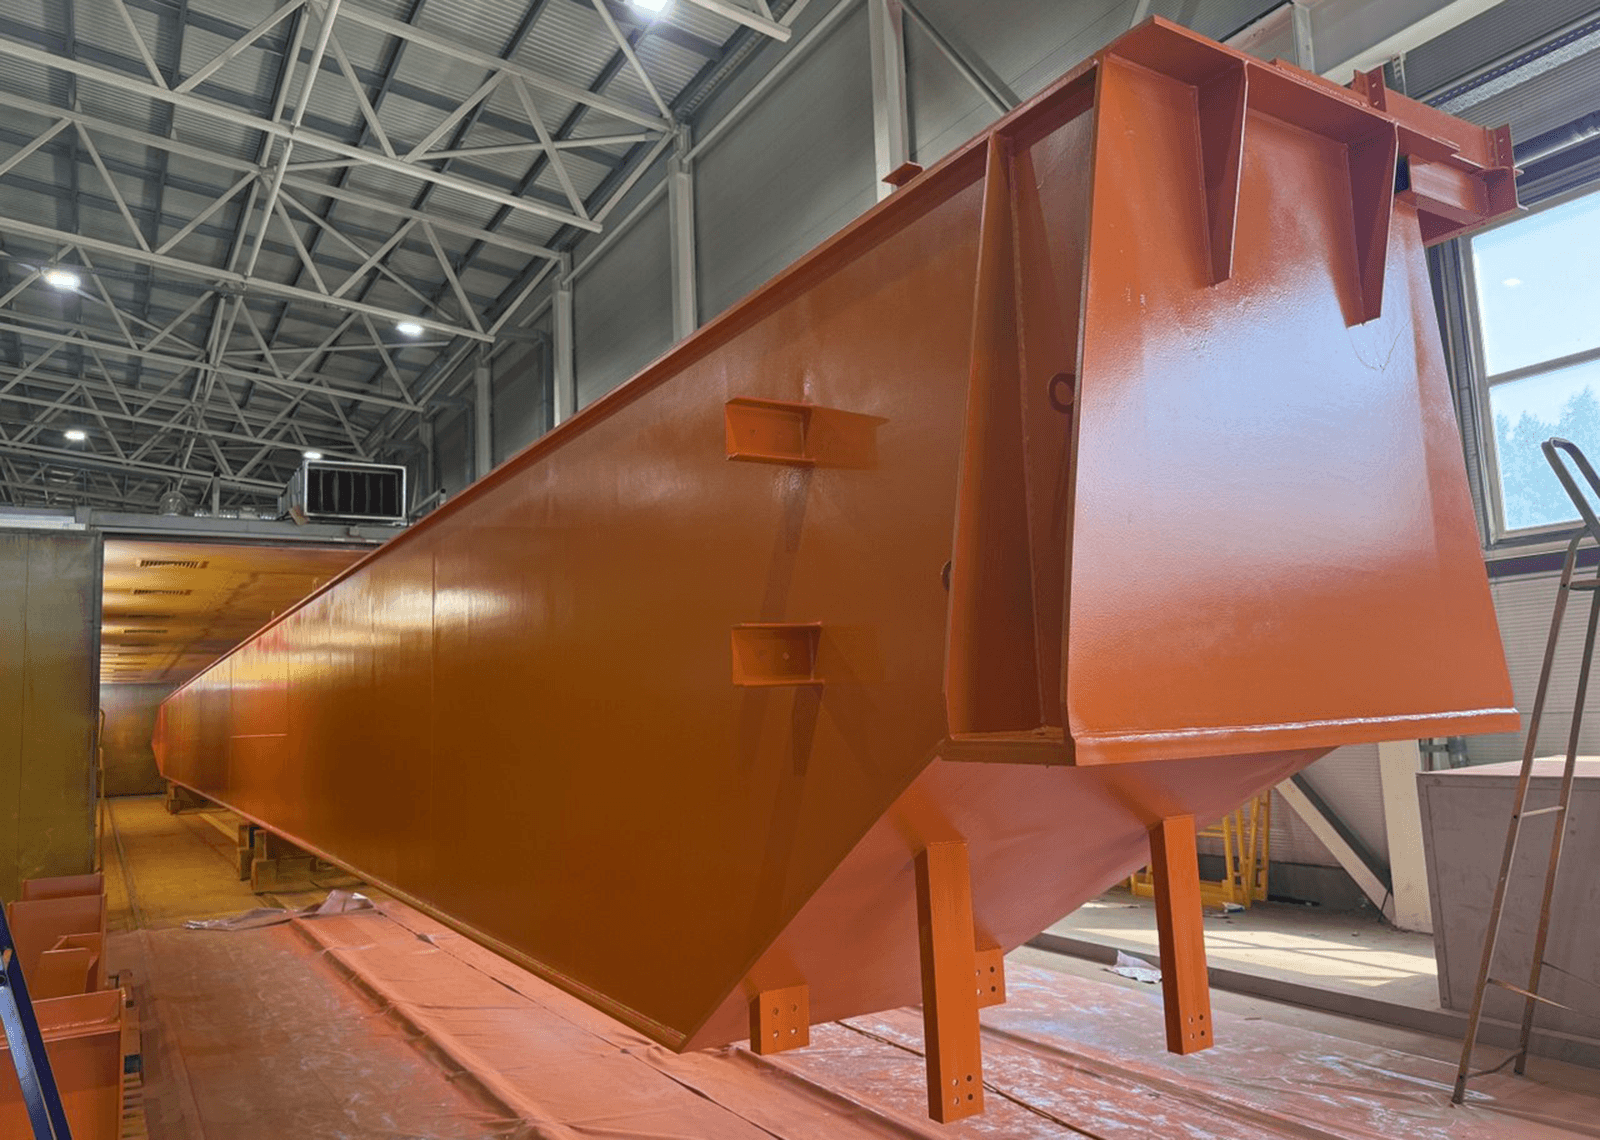
Антикоррозийная защита и покраска

Выполняется в специализированном окрасочном участке.. Технологический процесс начинается с тщательной абразивно-струйной очистки поверхности, обеспечивающей удаление окалины, ржавчины и загрязнений для создания идеальной адгезионной основы. После обеспыливания и обезжиривания наносится праймерный слой цинксодержащего грунта, формирующего активную электрохимическую защиту металла, а затем — финишное двухкомпонентное полиуретановое или эпоксидное покрытие, устойчивое к ультрафиолету, перепадам температур и механическим воздействиям.
9 этап из 10

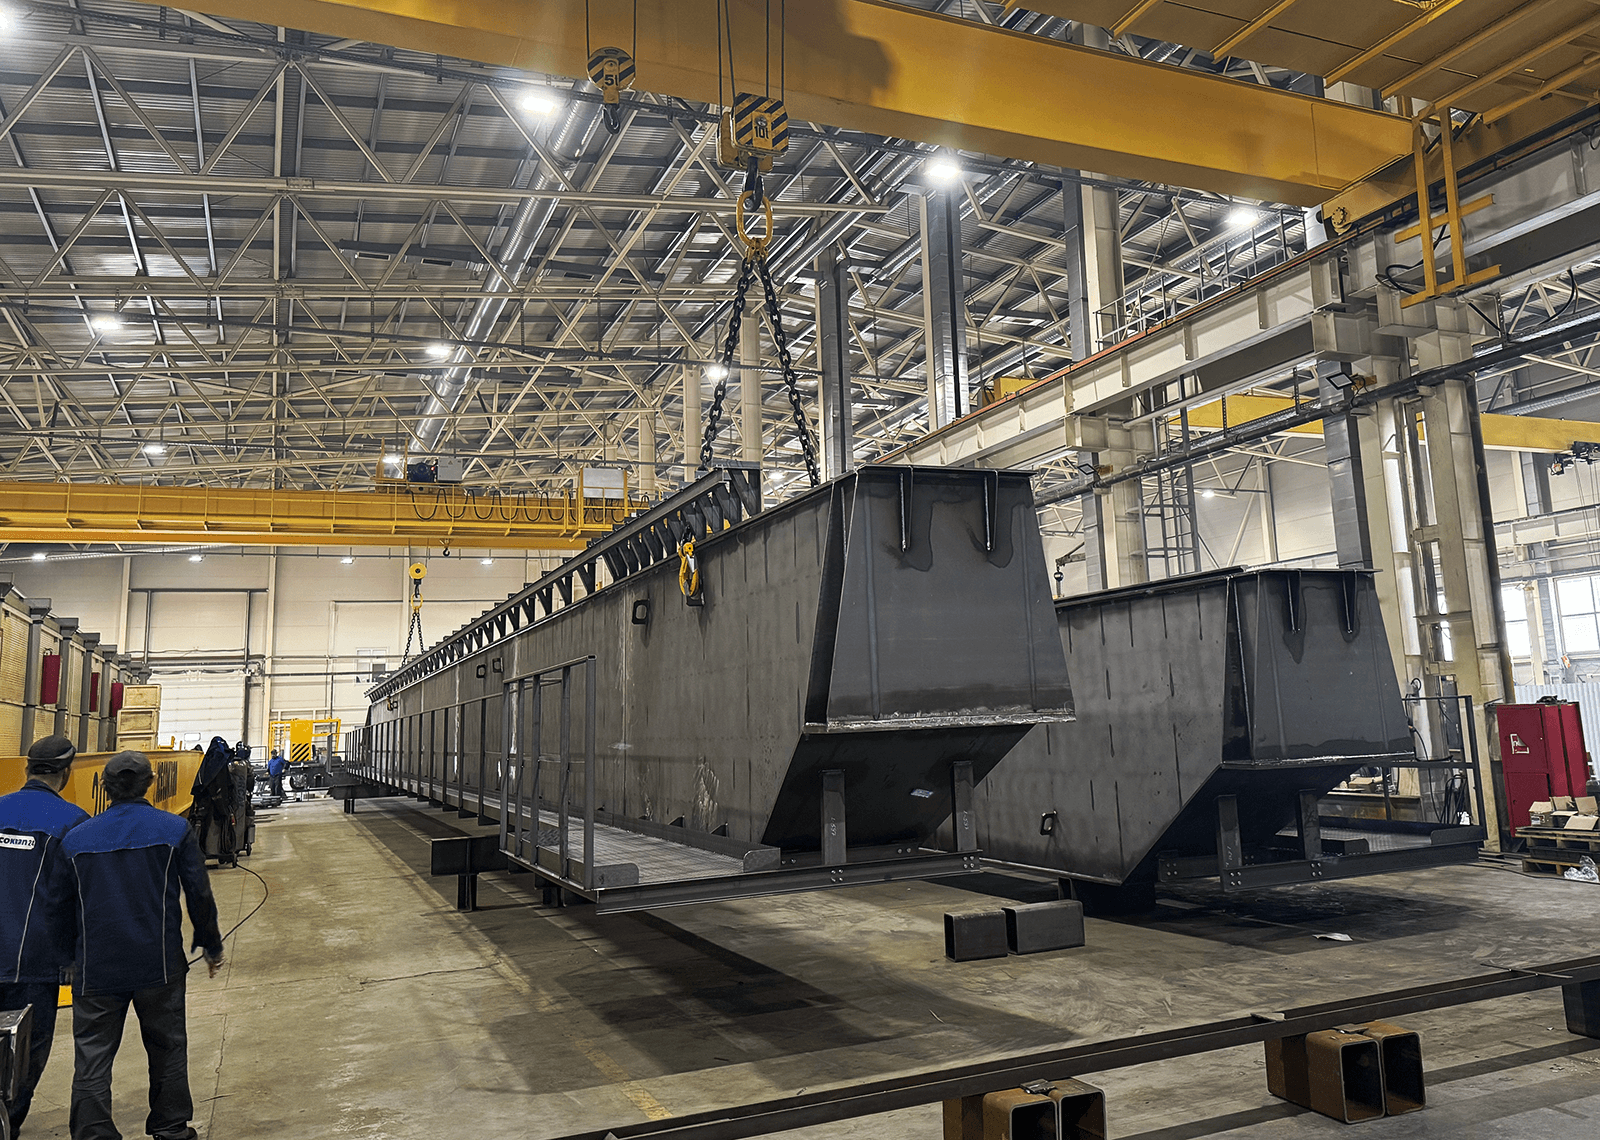
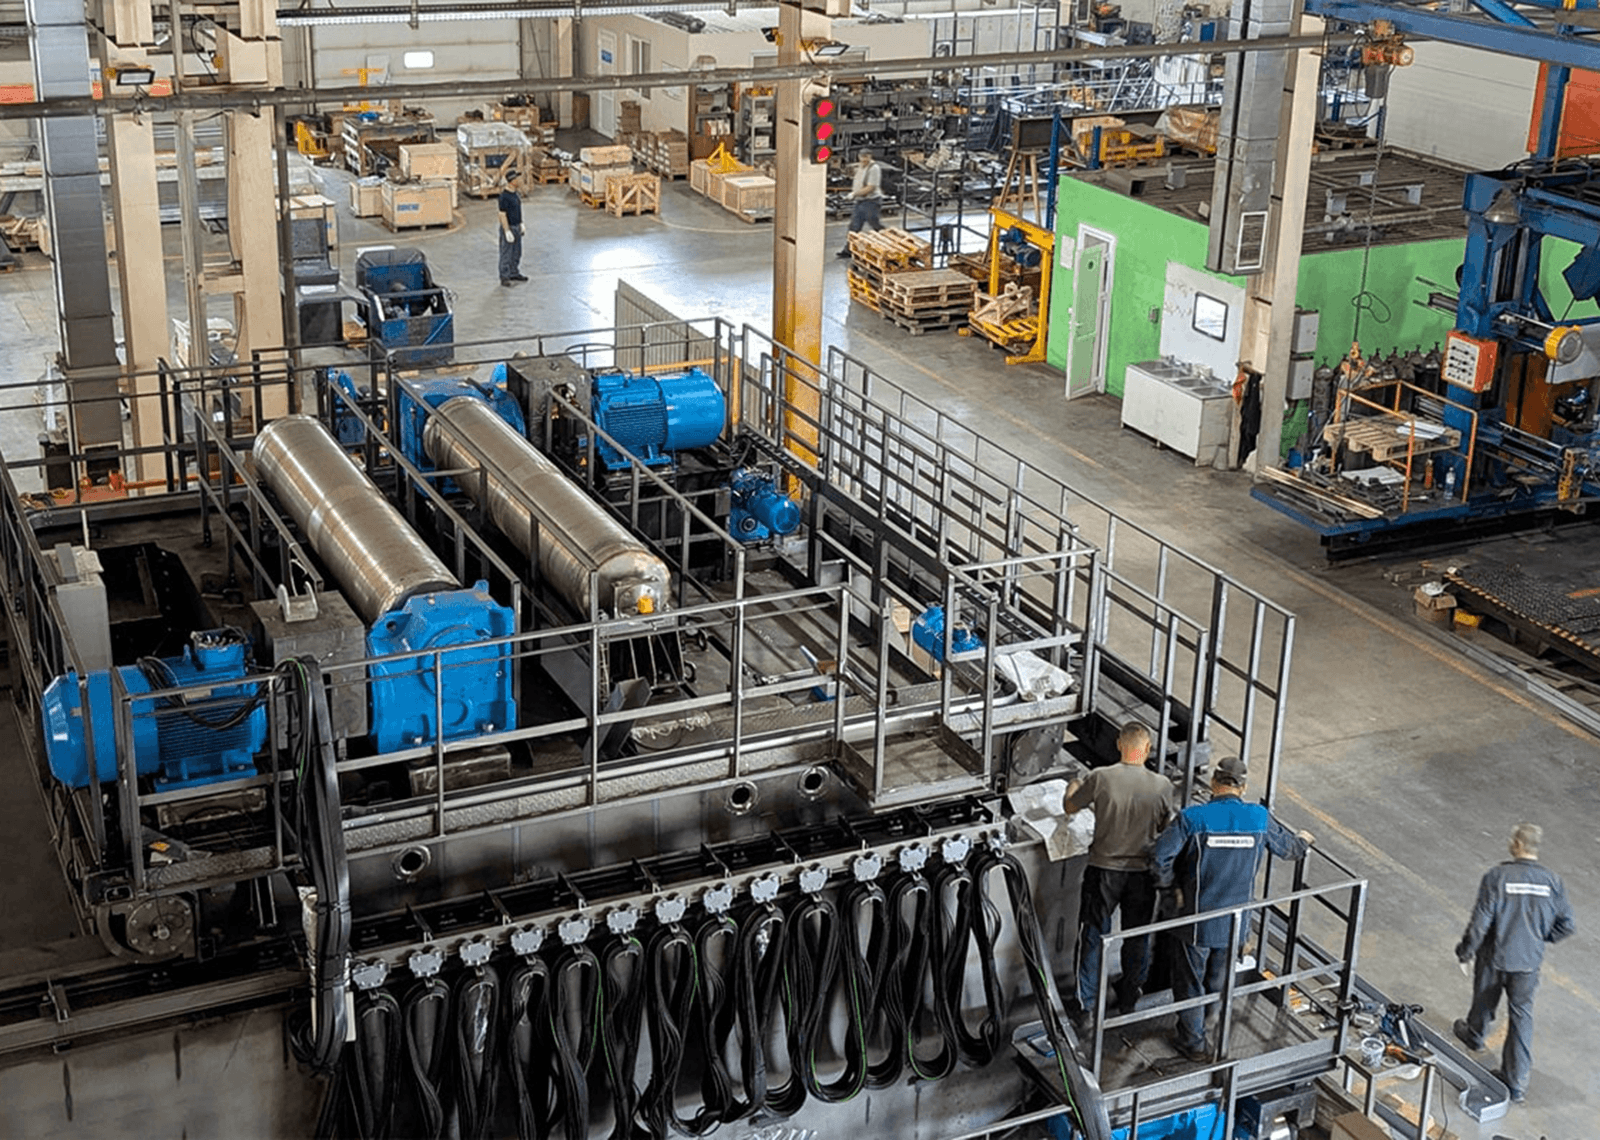
Комплексная заводская сборка, тестирование узлов и агрегатов

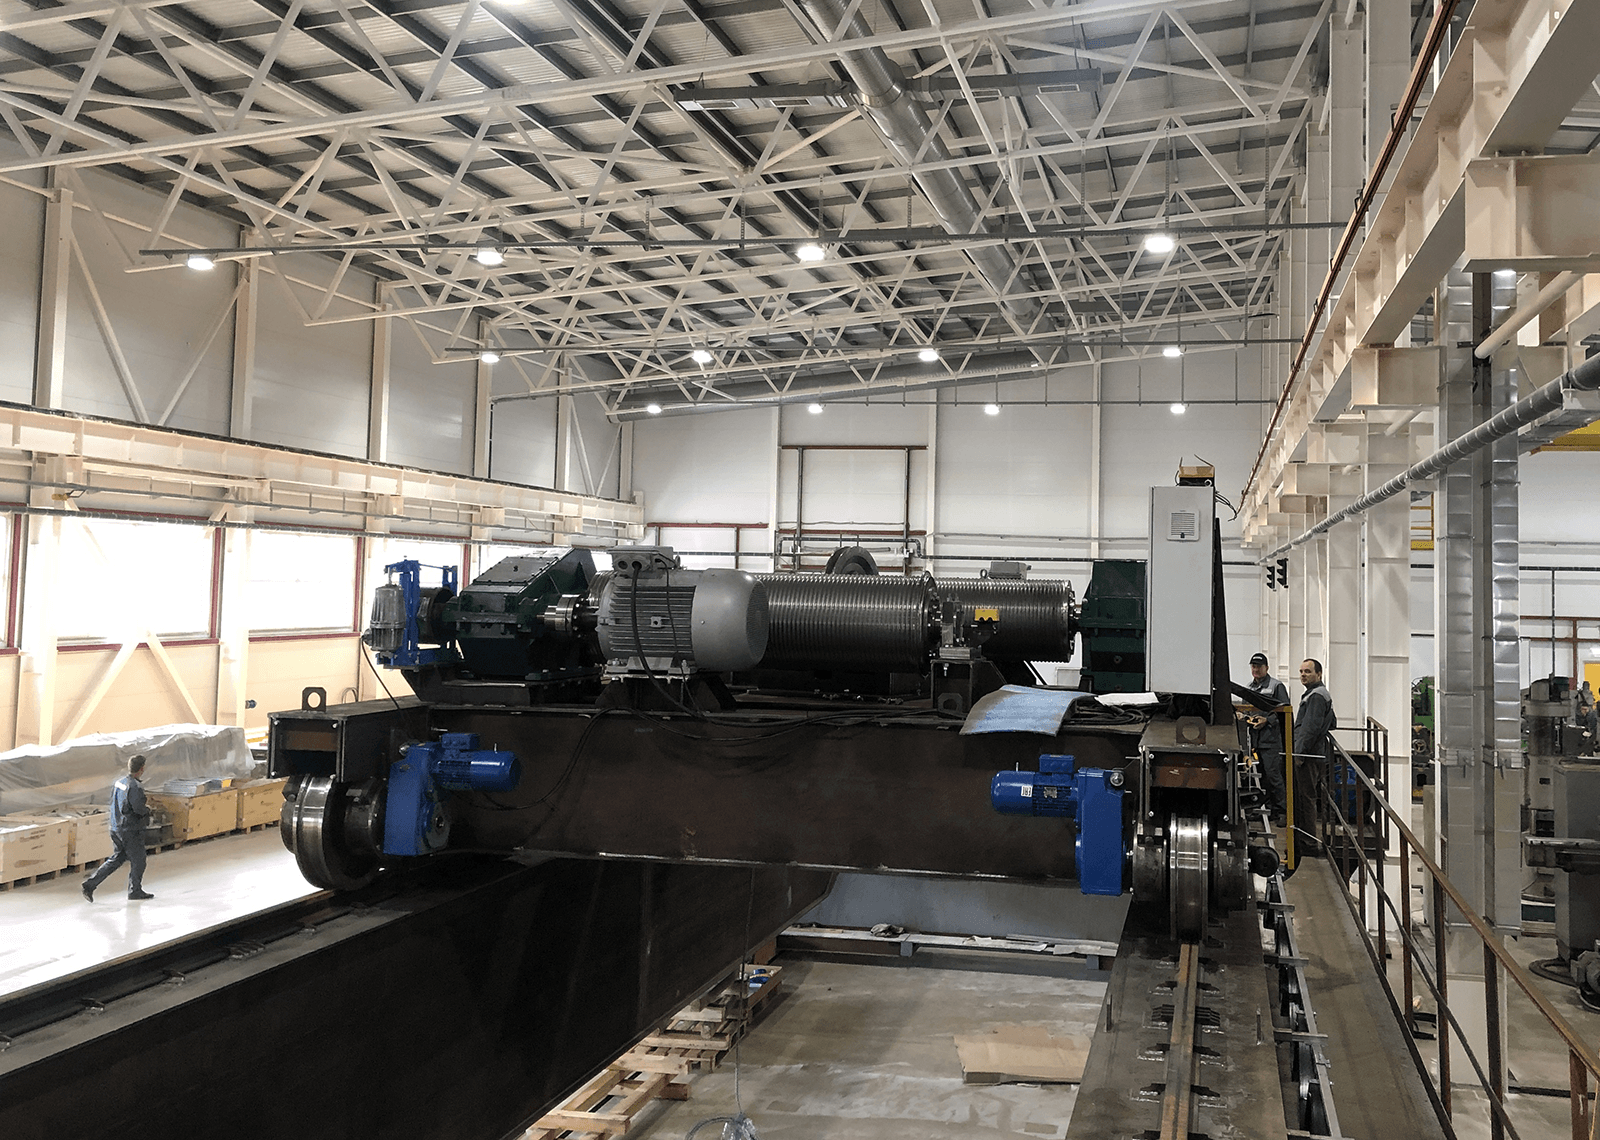
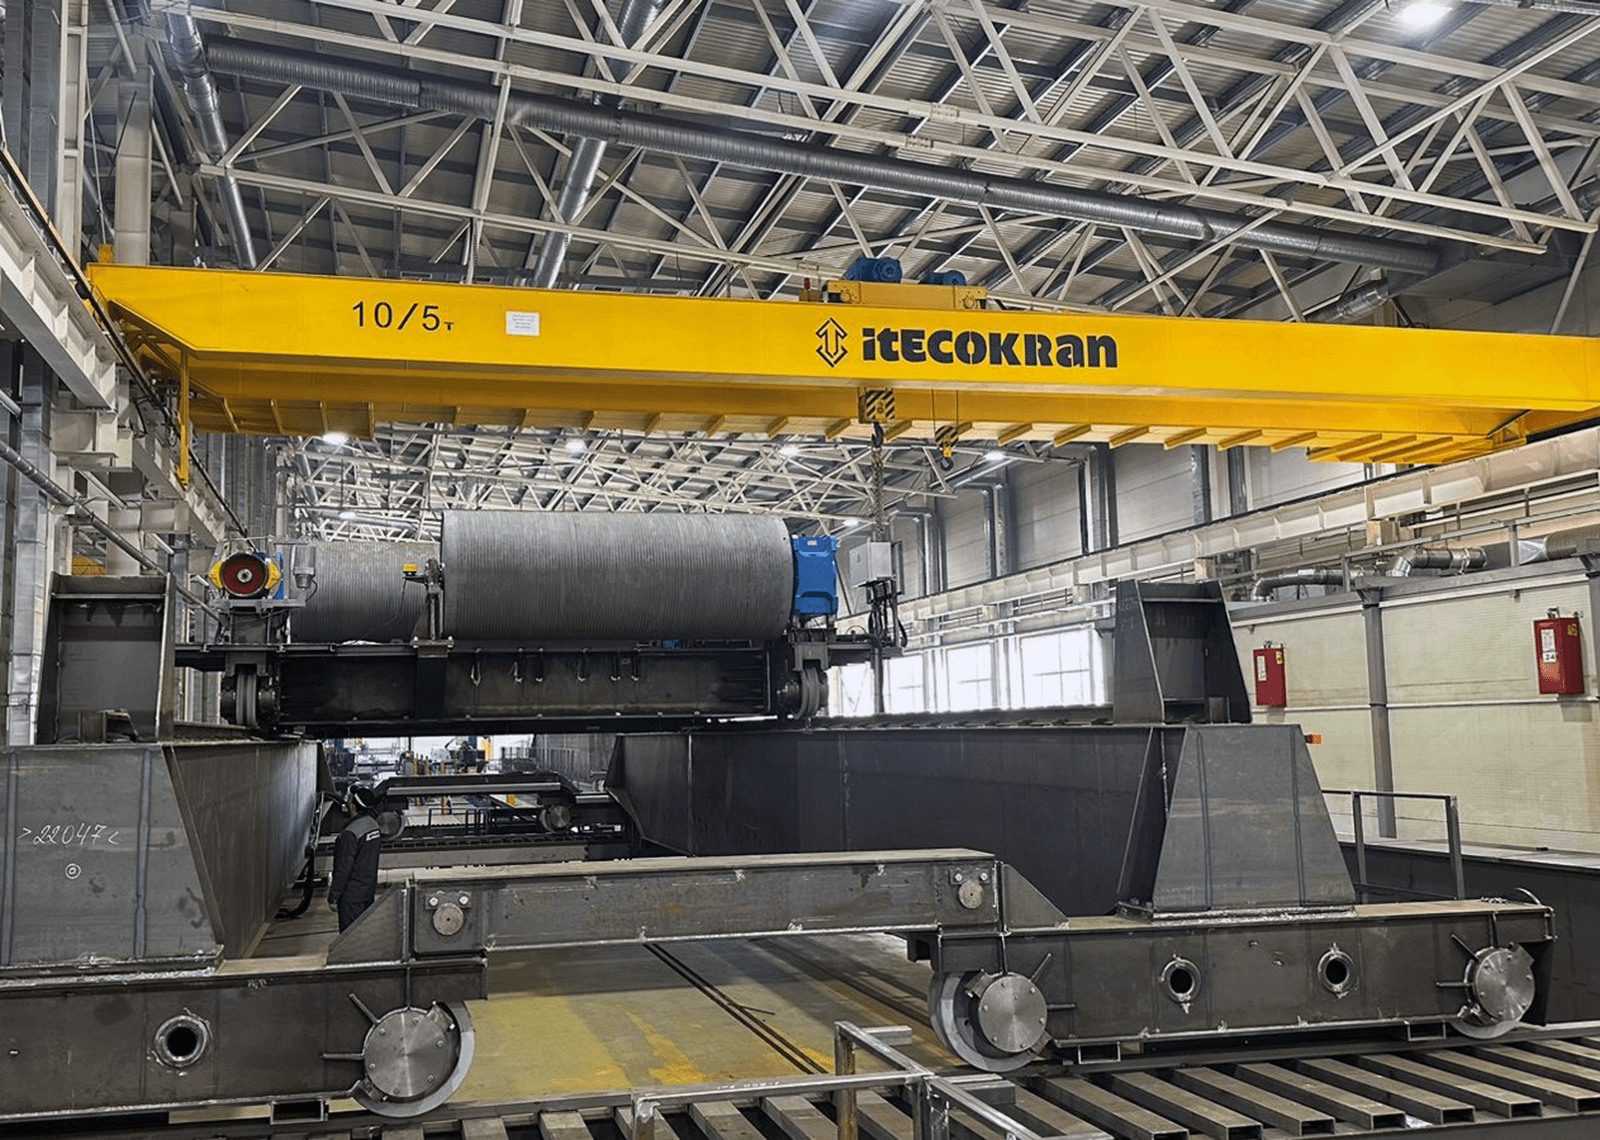
В финале производится комплексная заводская сборка крана с последующим тестированием всех узлов и агрегатов в условиях, приближенных к реальной эксплуатации. На сборочной площадке происходит монтаж ходовых частей, грузоподъемных механизмов, кабины управления и всего электронного оснащения в единую конструкцию, после чего проводится испытание крана под нагрузкой:
  • - проверяется работоспособность механизмов передвижения и подъема,
  • - тестируется точность позиционирования груза,
  • - оценивается плавность разгона и торможения,
  • - а также отрабатываются все сценарии аварийной остановки и защитных блокировок.
По итогам испытаний оформляется протокол приемки, который служит подтверждением того, что кран полностью соответствует требованиям безопасности и готов к отгрузке заказчику в полностью собранном и отлаженном виде.
10 этап из 10

Независимый технический контроль службой ОТК

Специалисты ОТК проводят входную проверку материалов и комплектующих на каждом технологическом переделе — от раскроя и сварки до механической обработки и покраски — и финишную приемку готового крана с оформлением соответствующей документации. Для оценки качества используется современное контрольно-измерительное оборудование:
  • - ультразвуковые дефектоскопы для обнаружения внутренних дефектов сварных швов,
  • - твердомеры для проверки механических свойств металла,
  • - калибры и штангенциркули высокой точности для контроля геометрических параметров,
  • - а также испытательные стенды для функционального тестирования электроники.
Такой системный подход гарантирует, что каждый кран соответствует всем требованиям проектной документации и нормам.

Фото с производства Итеко Кран

Для того, чтобы убедиться во всех этапах производства и качестве изготовления кранового оборудования, посетите завод «Итеко кран». Для этого отправьте заявку в форме ниже.

Запись на посещение завода «Итеко Кран»

Оставьте свои данные и мы ответим вам в течение рабочего дня
Файл не выбран Прикрепить файл
Спасибо! Ваша заявка отправлена

Пользуясь сайтом, вы принимаете политику обработки Cookies,
которые позволяют улучшить работу сайта.

Хорошо
Отправить резюме

Оставить заявку